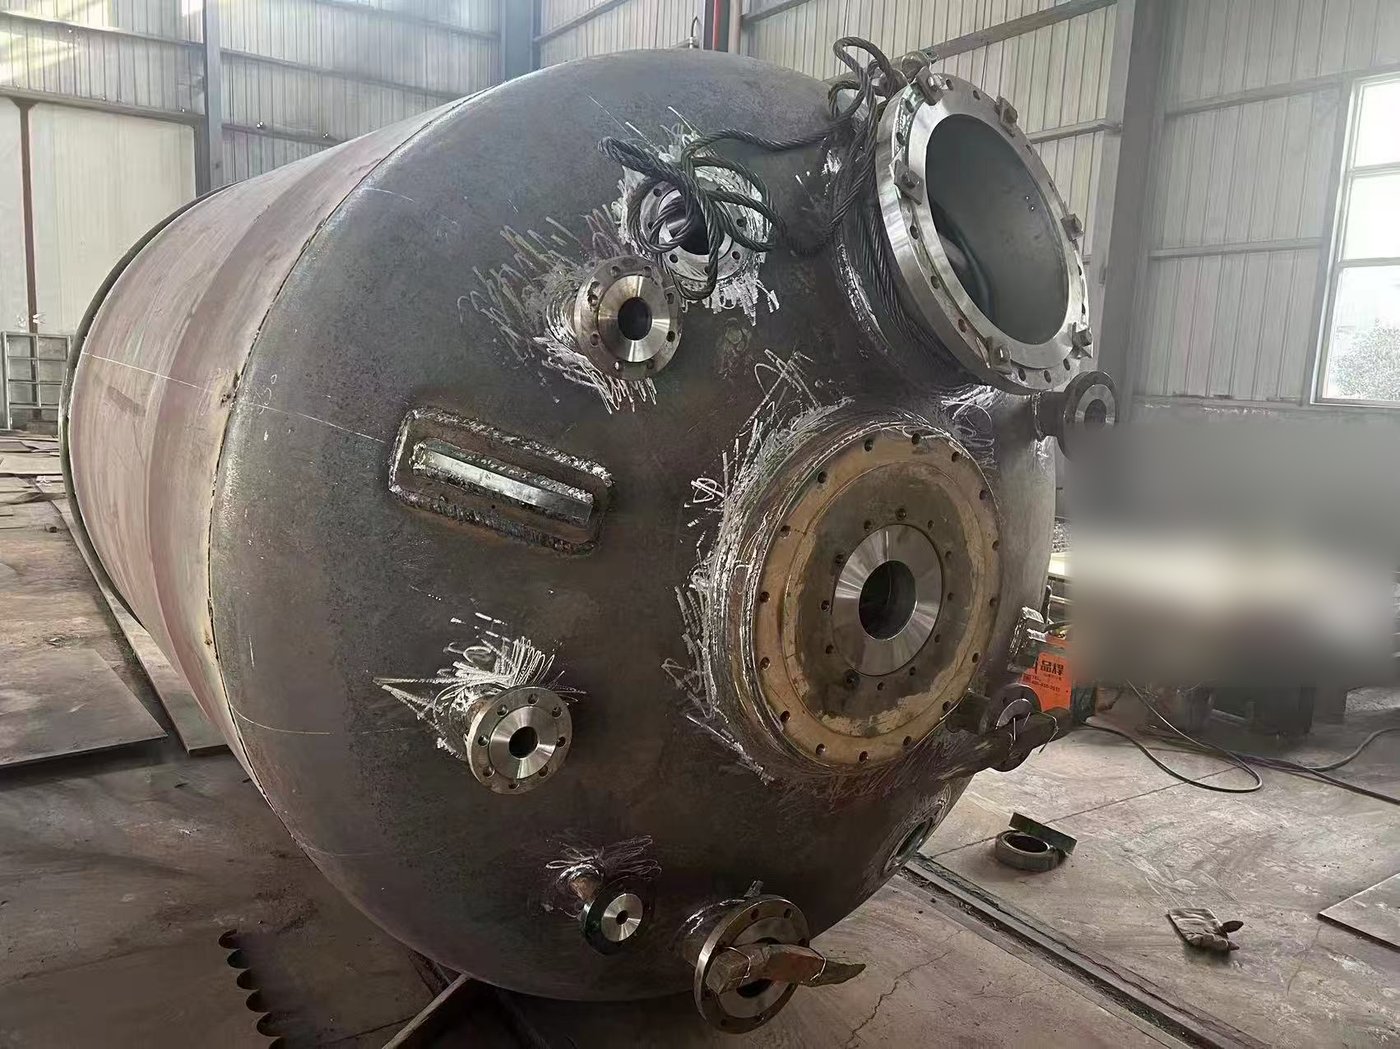
一台 5,000 L 夹套反应釜的五年总拥有成本,是四个数字相加——采购价、搪玻璃修补、重新搪玻璃或更换筒体,以及釜体打开期间损失的生产天数——而对搪玻璃釜来说,采购价很少是其中最大的一项。一台配机械密封的 3,000 L 夹套搪玻璃反应釜,出厂价为 USD 8,000–14,000;5,000 L 的设备高于这一区间,必须单独报价。只有把这四项放在同一张表上,并在第四项填入你自己的停机成本,比较才站得住脚。
1. 先把范围定死,再争论数字
只有两台设备描述的是同一台釜,两份报价才有可比性:公称 5,000 L、带夹套、机械密封、搅拌器型式和功率相同、接管表相同、设计压力(MPa)和设计温度(°C)相同。拿配填料密封的搪玻璃报价去比配双端面机械密封的不锈钢报价,比的不是价格差,而是两台不同的设备。
土建、安装、保险和运费,要么两栏都排除,要么两栏都计入。不要排除损失批次的成本——它应归入停机那一项,而且通常比造成停机的修补费用还高。
2. 第一项——采购价
搪玻璃是碳钢筒体,接触物料表面复合一层搪玻璃层;316L 则是整体耐腐蚀板材。对于压力不高的 5,000 L 夹套釜,这通常使搪玻璃设备采购价更低。但这不是铁律:采用更薄腐蚀裕量的 316L 报价、304 筒体加 316L 复合层,或标准现货尺寸,都可能比定制搪玻璃设备报价更低。
价差确实存在,但价差不是决策本身。要求两家供应商把价格拆成同样的六项,这样两个数字才能对应比较;并把搪玻璃层厚度(mm)和高电压测试电压(kV)写进制造开始前你签字确认的编号规格确认单。
3. 第二项——修补,以及究竟会坏在哪里
搪玻璃层的失效并不均匀。它容易在搅拌器扫过、被弯曲桨叶或掉落工具碰到的位置失效,在人孔和接管边缘失效,以及在釜体被带出其热冲击范围——冷冲击 ≤ 110 °C,热冲击 ≤ 120 °C——的地方失效。检查时就看这三处,修补预算也主要花在这三处。
小面积损伤用现场修补包就地修补,并按指定 kV 做电火花检测确认;任何结构性损伤都要回搪烧炉,这既是成本问题,也是排产问题。不锈钢修补就是焊接加重新钝化,通常由持证焊工现场完成,以天计而不是以周计。停机那一项衡量的,正是这种不对称,而不是单次修补价格。
4. 第三项——重新搪玻璃,以及五年周期为何会掩盖它
5,000 L 釜的重新搪玻璃通常落在五年窗口之外,这是任何五年期比较中偏向搪玻璃的最大单一失真。不锈钢没有搪玻璃层需要更新,但有会逐渐减薄的腐蚀裕量,也有可能蚀穿筒体的氯离子点蚀。
要如实处理这一点:采购时就向搪玻璃供应商索取书面重新搪玻璃价格,然后把这个数字放进表里,按十年期再算一遍。如果供应商不肯把重新搪玻璃价格写进报价,这本身也是信息。
5. 第四项——反应釜停下来的代价
这一项是采购方靠猜的,却也是决定答案的一项。向财务要一个数字:这台反应釜所产产品每天的边际贡献,或替代它的外购中间体成本。再乘以釜停用的天数。
搪玻璃釜修补更慢,不是因为修补本身更难,而是因为损伤要到检查时才发现、修补决策需要专家、重度损伤还要等搪烧炉排期。按九天计划,指望五天。316L 釜通常两到四天就能恢复。
6. 这张表,附示例数字
下面的数字只是算术推演,不是报价。用三份报价和财务经理给的一个数字,做你自己的表;可迁移的是结构。
- 采购价,出厂价 — 搪玻璃 16,000 · 316L 21,000
- 密封面和垫片组,更换两次 — 搪玻璃 1,200 · 316L 1,200
- 搪玻璃层修补,两次,每次 1,500 — 搪玻璃 3,000 · 316L 0
- 现场焊接修补和钝化 — 搪玻璃 0 · 316L 900
- 五年检查和测试 — 搪玻璃 1,000 · 316L 700
- 非计划停机,按 USD 2,500/天 — 搪玻璃 9 天 = 22,500 · 316L 3 天 = 7,500
- 五年合计 — 搪玻璃 43,700 · 316L 31,300
把这些合计读成一个公式,而不是结论。设 G 为采购价差(这里为 5,000),R 为额外的修补和检查支出(这里为 2,400),D 为额外的停机天数(这里为 6)。只有当 D × 你的每日停机成本小于 G − R 时,搪玻璃才占优;在这里,这个盈亏平衡点是 USD 433/天。按 2,500/天算,不锈钢领先 12,400。按 400/天算,在低负荷、长周期、低价值产品的工况下,搪玻璃领先。
整个论证就是这些。这不是材质偏好,而是一个随你工厂条件变化的数字。
7. 什么时候这张表不再重要
三种工况会立刻终止这套计算。氢氟酸及含氟介质会腐蚀搪玻璃;浓度 30 % 及以上、温度高于 180 °C 的磷酸会腐蚀它;100 °C 下 pH 12 以上的强碱会腐蚀它。在这些工况里,问题是不锈钢还是 PTFE 衬里,而不是搪玻璃,任何五年成本表都改变不了这一点。
另外两种工况则把结论推向另一边。磨蚀性固体会在搅拌器扫过的区域磨损搪玻璃层,反复超出热冲击限值会使它开裂。如果你的工艺经常出现其中任一情况,搪玻璃那一栏就不会像上面那样。
8. 下一步怎么做
把规格只写一次——5,000 L、夹套、密封、搅拌器、设计压力(MPa)、搪玻璃层厚度(mm)、HV 测试(kV)——然后把同一份文件发给两家供应商。再用你的数字,而不是我们的数字,填这四项。如果算下来仍然接近,就按修补和重新搪玻璃条款来决策,因为未来五年真正由这些条款决定。