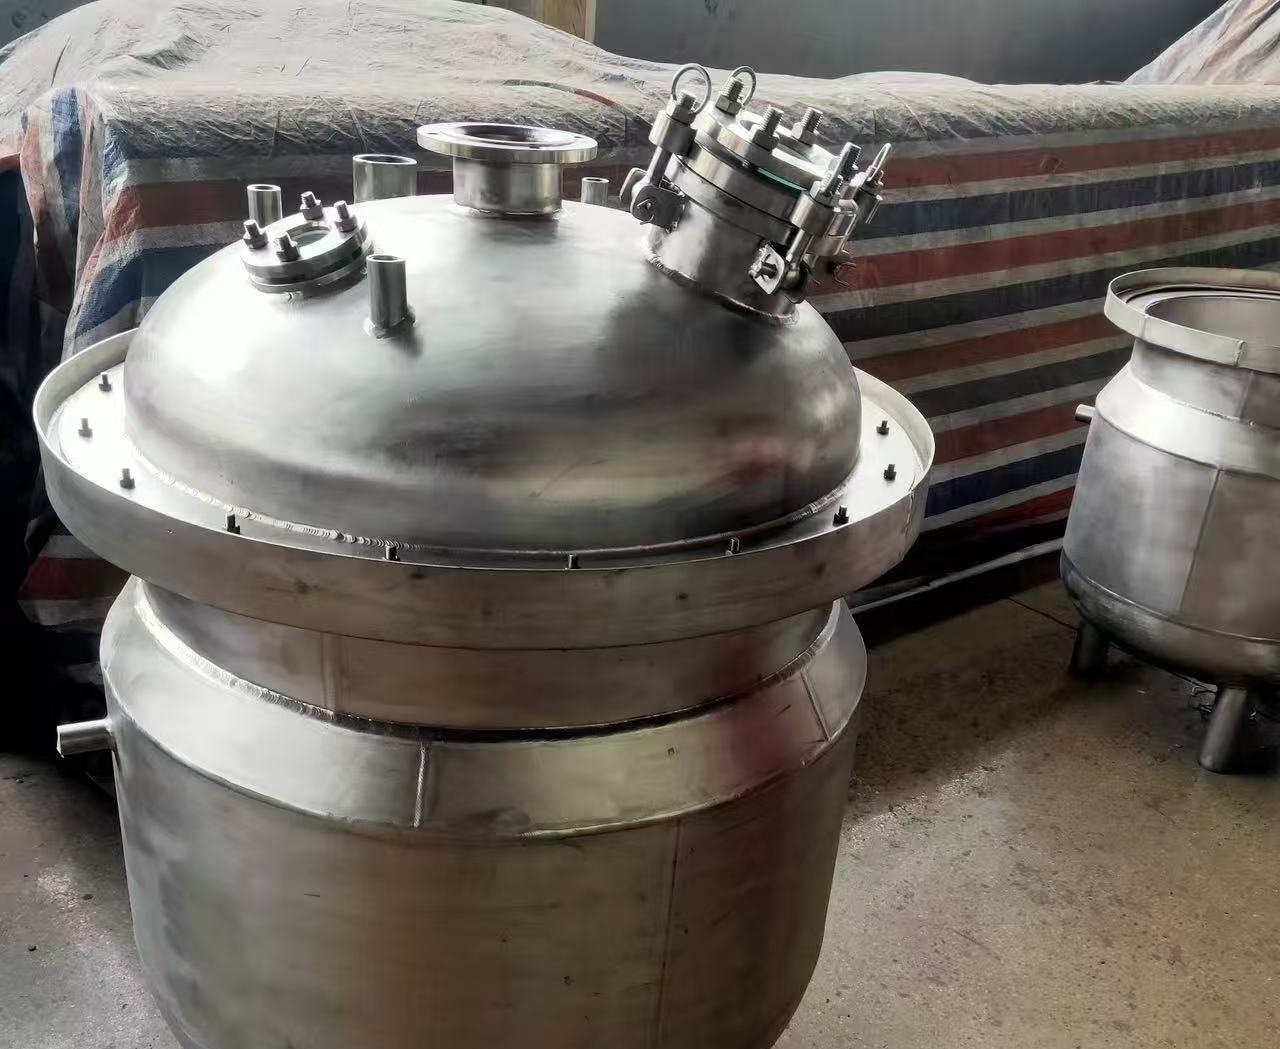
يُشترى مفاعل لعملية API صيدلانية بناءً على أربعة أرقام، لا على السعر: تشطيب الأسطح الملامسة للمنتج بحد Ra ≤ 0.4 µm، وشهادات مواد EN 10204 3.1 للجسم وكل جزء ملامس للمنتج، ومانع تسرب ميكانيكي قابل للتنظيف في الموقع، وتحقق تنظيف مدعوم ببيانات مقاسة لا بمجرد ادعاء. وعاء مزود بغلاف سعة 3,000 L من الصين يبلغ USD 8,000–14,000 ex-works، وهذه المتطلبات الأربعة تحدد موقعه داخل هذا النطاق.
1. اختر عائلة المادة قبل أن تكتب مواصفات التلميع
الأوعية المبطّنة بالزجاج، و316L، والمبطّنة بـ PTFE تخدم جميعها مصانع API. الاختيار الأول الخاطئ لا يمكن إصلاحه لاحقاً بتشطيب سطح أفضل.
المبطّن بالزجاج هو حل التآكل. بطانة البوروسيليكات خاملة تجاه الأحماض غير العضوية والعضوية والمذيبات العضوية والقواعد الضعيفة بتراكيز مختلفة، وهي ناعمة بعد الحرق. لا يصلح لحمض الهيدروفلوريك، أو الأوساط الحاملة للفلوريد، أو حمض الفوسفوريك ≥ 30 % فوق 180 °C، أو القلويات القوية فوق pH 12 / 100 °C. حدود الصدم الحراري هي صدمة باردة ≤ 110 °C وصدمة تسخين ≤ 120 °C — شحنة عند 20 °C في غلاف عند 150 °C هي الطريقة التي تفشل بها البطانات.
316L هو حل التوثيق: تلميع مرآوي GMP، وهندسة صحية بلا زوايا ميتة، ومانع تسرب ميكانيكي بدرجة معقمة متاح، وشهادة مصنع لكل صفيحة ملامسة للمنتج. المبطّن بـ PTFE — PFA، PTFE، ETFE (F40)، ECTFE (F30)، FEP (F46)، أو طلاء بالرش أو بالدوران — هو الحل الوسط للخدمة الأكالة حيث تستبعد هندسة المبطّن بالزجاج أو الدورات الحرارية هذا الخيار.
اختبر مذيب التنظيف والقلويات المستخدمة في CIP مقابل حدود الأوساط المسموح بها للبطانة قبل الالتزام. القلويات الساخنة هي النقطة التي يُفاجأ فيها مشترو الأوعية المبطّنة بالزجاج.
2. رقم Ra، وما لا يثبته
قواعد عملية تستحق الكتابة في طلب العرض: Ra ≤ 0.8 µm هو تلميع ميكانيكي صحي، وRa ≤ 0.4 µm هو ما يحدده معظم مشتري API للملامسة للمنتج، وRa ≤ 0.2 µm يتطلب التلميع الكهربائي ويصعب تبريره خارج الحقن المعقمة.
Ra قيمة متوسطة تُؤخذ على طول قياس محدد على سطح عينة. وهي لا تصف الشق تحت حامل الحاجز، أو القطع السفلي عند لحام فوهة، أو الفرع الميت خلف فرع أداة، أو مقعد الحشية الذي يحتجز المنتج. يمكن أن يبلغ وعاءان كلاهما Ra 0.4 µm ويتصرفا بشكل مختلف تماماً في اختبار الشطف.
لذلك حدّد الهندسة إلى جانب التشطيب: لحامات مسحوقة ومستوية دون قطع سفلي، وطول فرع لا يزيد على ضعف القطر الداخلي (L/D ≤ 2)، ومخرج سفلي بصفر ساق ميتة، وحشيات PTFE أو PTFE مغلفة بالمطاط مع مثبتات من الفولاذ المقاوم للصدأ أو المبطّنة بالفلوروبوليمر. اسأل عن مواضع أخذ قياسات الخشونة وعدد النقاط المسجلة في التقرير.
3. شهادات المواد: ماذا يعني 3.1 فعلاً
EN 10204 3.1 هي شهادة مصنع صادرة عن الصهرة المحددة التي دخلت في وعائك، وليست بيان مطابقة عاماً. وتضيف 3.2 توقيع مفتش معتمد مستقل — ويستحق التكلفة عندما يتعين على ضمان الجودة لديك الدفاع عن الملف بعد خمس سنوات.
اطلب شهادات 3.1 لصفيحة الجسم، والرؤوس، والفوهات، وعمود الخلاط، والحواجز، مع أرقام صهرات قابلة للتتبع إلى لوحة الاسم أو إلى خريطة أرقام الصهرات. ثم اقرأها. يشترط ASTM A240 نسبة مولبدينوم 2.00–3.00 % وكربوناً بحد أقصى 0.03 % لـ 316L؛ والشهادة التي تُظهر 1.6 % Mo هي لـ 316 وليست لـ 316L، وستتأثر بالتنقر في شطف كلوريدي.
تحتاج المطاطيات إلى أوراقها الخاصة: FDA 21 CFR 177.2600 وUSP Class VI للحشيات وحلقات O الخاصة بمانع التسرب. وتحمل الأوعية المبطّنة بالزجاج شهادة اختبار بطانة بدلاً من ذلك — سمك البطانة في mm واختبار الجهد العالي في kV. وتحمل الأوعية المبطّنة بـ PTFE شهادة مادة بطانة بالإضافة إلى سجل اختبار العيوب.
4. تحقق التنظيف يبدأ من الرسم
أنت تملك التحقق؛ والوعاء إما يسهّله أو يجعله مستحيلاً. بنود التصميم التي تحسم ذلك هي تغطية كرة رش CIP وتدفقها، والقابلية للتصريف إلى المخرج، وترتيب مانع التسرب، وغياب الحواف الأفقية.
اتفق على معايير القبول قبل التصنيع: اختبار تغطية بالريبوفلافين تحت الأشعة فوق البنفسجية عند 365 nm دون غشاء متبقٍ، وموصلية ماء الشطف والكربون العضوي الكلي عند حدود تحددها أنت، ومنتج أسوأ حالة محدد. يمكن للمورد تسليم تقرير تشطيب السطح وخريطة اللحامات وجدول الفوهات لدعم هذا العمل. أما البروتوكول والاعتماد فيبقيان لديك.
كن متشككاً في “معتمد GMP”. فـ GMP هي حالة ضبط في موقعك، وليست خاتماً على وعاء. ما يمكن لورشة التصنيع أن تقدمه هو مسار الأدلة: شهادات 3.1، وقياسات الخشونة، وخرائط اللحامات، وسجلات الاختبار الهيدروستاتيكي، وإن طلبت ذلك، تفتيش طرف ثالث بواسطة SGS.
5. ضعها في ورقة واحدة مرقمة
- ضغط التصميم، للوعاء الداخلي والغلاف، بـ MPa، مع درجة حرارة التصميم بـ °C.
- مادة الملامسة للمنتج ودرجة الشهادة — 316L مع EN 10204 3.1، أو مواصفات البطانة.
- تشطيب السطح: قيمة Ra، والطريقة (ميكانيكي أو ملمّع كهربائياً)، وعدد نقاط القياس ومواقعها.
- مانع التسرب: ميكانيكي مفرد أو مزدوج أو بدرجة معقمة، مع خطة الشطف.
- نوع الخلاط وقدرة المحرك بـ kW، بالإضافة إلى ترتيب الحواجز.
- جدول الفوهات بأحجام بـ mm وL/D لكل فرع.
- حزمة الاختبار: الاختبار الهيدروستاتيكي، واختبار HV بـ kV للبطانة الزجاجية، واختبار العيوب لبطانة PTFE.
- لغة التوثيق وأي متطلب تفتيش طرف ثالث.
يتبع تعيين الطراز والحجم الاسمي السلسلة القياسية في الصناعة، لكن الأبعاد الداخلية ومساحة نقل الحرارة وقدرة الخلاط ووزن الوحدة تعتمد على خدمتك — ضغط التصميم ونوع الغلاف وترتيب الإحكام وتخطيط الفوهات. نصدر هذه البنود الثمانية كورقة تأكيد مواصفات مرقمة، تعتمدها قبل بدء التصنيع. وبعد توقيعها، يصبح تغيير التلميع أو مانع التسرب أمر تغيير، لا محادثة.
6. ماذا تكلف بنود GMP
مفاعل مبطّن بالزجاج ومزود بغلاف سعة 3,000 L مع مانع تسرب ميكانيكي يبلغ USD 8,000–14,000 ex-works. طبقة GMP — شهادات 3.1، وتلميع 0.4 µm، ومانع تسرب بدرجة معقمة، وحزمة توثيق كاملة — هي ما ينقل الوعاء من أدنى ذلك النطاق إلى أعلاه، وهي ليست خطأ تقريب.
لهذا يجب قراءة عرض السعر سطراً بسطر. إذا لم يظهر التلميع والشهادات ومانع التسرب والتوثيق كبنود منفصلة، فإن الرقم الذي يبدو أرخص هو وعاء مختلف.
ما الخطوة التالية
اكتب ورقة البنود الثمانية قبل أن تطلب السعر، لا بعده. أرسل معها قائمة الأوساط لديك ونطاق درجة حرارة التشغيل وكيمياء CIP، لأن هذه الإجابات الثلاث تستبعد عائلة المادة الخاطئة أسرع من أي نقاش حول التشطيب.
ثم اطلب من كل مورد إعادة الورقة نفسها موقعة، مع كتابة طريقة قياس Ra ودرجة الشهادة عليها. الرد الذي يعود بأرقامك دون تغيير هو الرد الذي يستحق التدقيق.