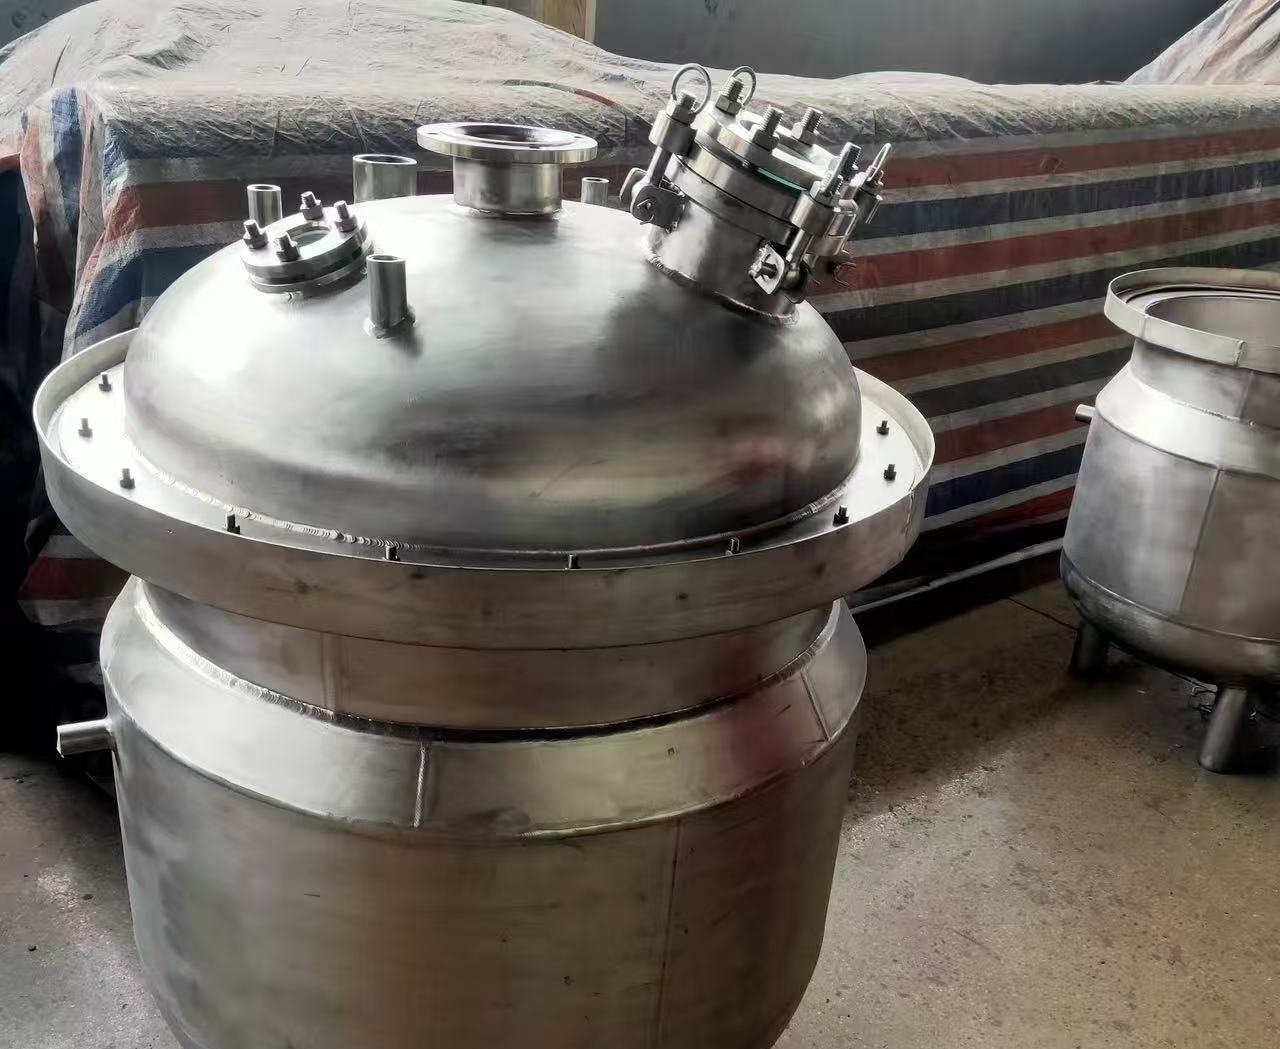
Реактор для фармацевтического процесса API выбирают по четырём параметрам, а не по цене: шероховатость смачиваемых поверхностей Ra ≤ 0.4 µm, сертификаты материалов EN 10204 3.1 на корпус и все детали, контактирующие с продуктом, торцевое уплотнение с возможностью очистки на месте и валидация очистки, подтверждённая измеренными данными, а не заявлением. Реактор с рубашкой объёмом 3,000 L из Китая стоит USD 8,000–14,000 франко-завод, и эти четыре требования определяют, где в этом диапазоне он окажется.
1. Сначала выберите семейство материалов, потом указывайте полировку
Аппараты со стеклянной эмалью, из 316L и с футеровкой PTFE применяются на производствах API. Неверный первоначальный выбор нельзя компенсировать более качественной отделкой поверхности.
Стеклянная эмаль — решение для коррозионных сред. Боросиликатное покрытие инертно к неорганическим и органическим кислотам, органическим растворителям и слабым основаниям в различных концентрациях, а после обжига оно гладкое. Оно не подходит для плавиковой кислоты, сред, содержащих фториды, фосфорной кислоты ≥ 30 % при температуре выше 180 °C и сильных щелочей при pH выше 12 / 100 °C. Пределы термического удара: холодный удар ≤ 110 °C, тепловой удар ≤ 120 °C — подача среды с температурой 20 °C в реактор с рубашкой при 150 °C — типичная причина разрушения покрытия.
316L — ответ с точки зрения документации: зеркальная полировка по GMP, гигиеничная геометрия без застойных зон, доступное торцевое уплотнение стерильного класса и сертификат металлопроката на каждый смачиваемый лист. Футеровка PTFE — PFA, PTFE, ETFE (F40), ECTFE (F30), FEP (F46), напыление или ротационное покрытие — компромисс для коррозионных задач, где стеклянная эмаль неприменима из-за геометрии или термоциклирования.
Проверьте свой моющий растворитель и щёлочь для CIP на совместимость с ограничениями покрытия по средам до того, как утвердите заказ. Именно на горячей щёлочи покупатели аппаратов со стеклянной эмалью чаще всего попадаются.
2. Значение Ra и что оно не доказывает
Ориентиры, которые стоит внести в запрос: Ra ≤ 0.8 µm — гигиеническая механическая полировка; Ra ≤ 0.4 µm — то, что большинство покупателей для API указывают для контакта с продуктом; Ra ≤ 0.2 µm требует электрохимической полировки и её трудно обосновать вне стерильных инъекционных препаратов.
Ra — это среднее значение по измеренной длине на образце поверхности. Оно не описывает щель под кронштейном перегородки, подрез при сварке патрубка, застойный участок за ответвлением для КИП или посадочное место прокладки, где задерживается продукт. Два аппарата могут иметь заявленный Ra 0.4 µm и вести себя совершенно по-разному при испытании промывкой.
Поэтому задавайте геометрию вместе с отделкой: сварные швы заподлицо, зашлифованные, без подрезов; длина ответвления не более двух диаметров (L/D ≤ 2); нижний слив без застойных зон; прокладки из PTFE или PTFE с резиновой оболочкой; крепёж из нержавеющей стали или с фторполимерным покрытием. Спросите, где выполнялись измерения шероховатости и сколько точек зафиксировано в протоколе.
3. Сертификаты на материалы: что на самом деле означает 3.1
EN 10204 3.1 — это сертификат металлургического завода, выданный на конкретную плавку, из которой изготовлен ваш аппарат, а не общее заявление о соответствии. 3.2 дополняется подписью независимого уполномоченного инспектора — это стоит своих денег, когда через пять лет вашему отделу QA придётся защищать комплект документов.
Запрашивайте сертификаты 3.1 на листы корпуса, днища и крышки, патрубки, вал мешалки и перегородки, с номерами плавок, прослеживаемыми до заводской таблички или карты номеров плавок. И читайте их. ASTM A240 для 316L требует 2.00–3.00 % молибдена и не более 0.03 % углерода; сертификат с 1.6 % Mo — это 316, а не 316L, и такой материал будет питтинговать при промывке хлоридсодержащей водой.
Эластомеры требуют отдельных документов: FDA 21 CFR 177.2600 и USP Class VI для прокладок и уплотнительных колец. Для аппаратов со стеклянной эмалью вместо этого предоставляют сертификат испытаний покрытия — толщина покрытия в mm и испытание высоким напряжением в kV. Для аппаратов с футеровкой PTFE — сертификат на материал футеровки и протокол испытания на сплошность (holiday test).
4. Валидация очистки начинается с чертежа
Валидация — ваша ответственность; аппарат либо упрощает её, либо делает невозможной. Её определяют конструктивные решения: зона покрытия и расход CIP-форсунки, слив к выходному патрубку, конструкция уплотнения и отсутствие горизонтальных полок.
Согласуйте критерии приёмки до изготовления: испытание покрытия рибофлавином под UV при 365 nm без остаточной плёнки, электропроводность промывной воды и общий органический углерод в заданных вами пределах, а также определённый наихудший продукт. Поставщик может передать протокол шероховатости, карту сварных швов и перечень патрубков для обоснования этих работ. Протокол и подписание остаются за вами.
Относитесь скептически к «сертификации GMP». GMP — это состояние контроля на вашей площадке, а не штамп на аппарате. Производство может дать вам цепочку доказательств: сертификаты 3.1, измерения шероховатости, карты сварных швов, протоколы гидравлических испытаний и, если запросить, инспекцию третьей стороной от SGS.
5. Сведите всё в один нумерованный лист
- Расчётное давление, внутренний сосуд и рубашка, в MPa, с расчётной температурой в °C.
- Материал, контактирующий с продуктом, и класс сертификата — 316L с EN 10204 3.1 или спецификация покрытия/футеровки.
- Отделка поверхности: значение Ra, метод (механическая полировка или электрохимическая), количество и расположение точек измерения.
- Уплотнение: одинарное, двойное или торцевое стерильного класса, с планом промывки.
- Тип мешалки и мощность двигателя в kW, а также схема перегородок.
- Перечень патрубков с размерами в mm и L/D для каждого ответвления.
- Пакет испытаний: гидравлическое испытание, испытание HV в kV для стеклянной эмали, испытание на сплошность для футеровки PTFE.
- Язык документации и требования к инспекции третьей стороной, если есть.
Обозначение модели и номинальный объём соответствуют стандартному отраслевому ряду, но внутренние размеры, площадь теплообмена, мощность мешалки и масса аппарата зависят от вашей задачи — расчётного давления, типа рубашки, конструкции уплотнения и расположения патрубков. Мы оформляем эти восемь пунктов в виде нумерованного листа подтверждения спецификации, который вы утверждаете до начала изготовления. После подписания изменение полировки или уплотнения — это заказ на изменение, а не разговор.
6. Сколько стоят пункты по GMP
Реактор со стеклянной эмалью и рубашкой объёмом 3,000 L с торцевым уплотнением стоит USD 8,000–14,000 франко-завод. Именно GMP-составляющая — сертификаты 3.1, полировка 0.4 µm, уплотнение стерильного класса, полный комплект документации — перемещает аппарат с нижней границы этого диапазона на верхнюю, и это не погрешность округления.
Поэтому коммерческое предложение нужно читать построчно. Если полировка, сертификаты, уплотнение и документация не вынесены отдельными строками, то более выгодная на вид цифра относится к другому аппарату.
Что делать дальше
Составьте лист из восьми пунктов до запроса цены, а не после. Приложите к нему перечень сред, диапазон рабочих температур и химию CIP: эти три ответа быстрее любого обсуждения отделки исключают неподходящее семейство материалов.
Затем попросите каждого поставщика вернуть тот же лист подписанным, с указанием метода измерения Ra и класса сертификата. Ответ, в котором ваши цифры остались без изменений, и стоит проверять.