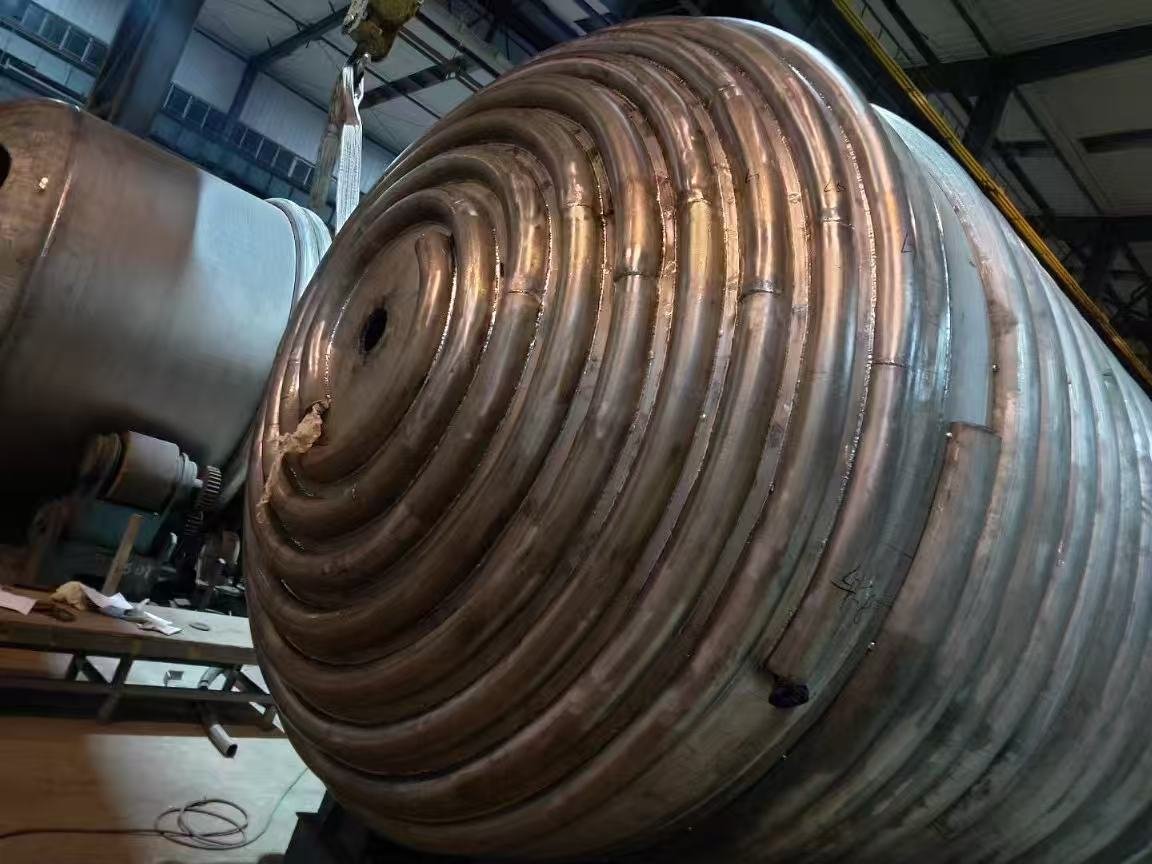
Минимального объёма заказа на реактор со стеклянной эмалью китайского производства нет. Аппараты изготавливают под заказ в диапазоне 50–30,000 L, и один реактор на 3,000 L с рубашкой и торцевым уплотнением — обычная покупка за 8,000–14,000 USD ex-works: одна единица, а не контейнер. Размер заказа меняет не то, можно ли построить аппарат, а то, какую долю затрат на проектирование, цикл обжига и контроль вы несёте в одиночку.
1. Почему обычная логика MOQ здесь не работает
Оснастки не требуется. Аппарат со стеклянной эмалью — это вальцованный корпус из углеродистой стали, отформованное днище, приваренная рубашка и сырой шликерный слой эмали, обожжённый на подготовленной поверхности. Ни один этап этой цепочки не требует партии из пятидесяти штук, чтобы быть рентабельным — поэтому отрасль котирует единичные аппараты, и поэтому и реактор на 50 L, и реактор на 30,000 L — обычные заказы.
Единственный по-настоящему «партийный» этап — печь для обжига эмали. Обжиг — это цикл, а не непрерывный процесс, и небольшой аппарат всё равно занимает полную загрузку печи и отдельный полный температурный профиль. При очень малых заказах этот цикл — заметная доля цены, и в этом честная причина того, что аппарат на 50 L выглядит дорого в пересчёте на литр.
2. У чего минимум действительно есть — и это никогда не сам аппарат
Минимумы относятся к комплектующим. Лист выходит с прокатного стана стандартных толщин и целыми листами. Эллиптические днища формуют на оснастке, рассчитанной на стандартные диаметры. Литым лопастям мешалки нужна модель. Картриджи торцевых уплотнений, прокладки с оболочкой из PTFE и фланцы штуцеров есть на складе в стандартных размерах, а в остальных изготавливаются под заказ.
Это важно при переговорах. Если поставщик говорит, что на аппарат 300 L минимум пять штук, ограничение не в аппарате, а в комплектующем, в слоте печи или в удобстве планирования. Спросите, в чём именно, и попросите ответ письменно.
3. Во что обходится нестандартный размер — по возрастанию затрат
Дешевле всего: высота цилиндрической части при неизменном диаметре
Оснастка для формовки днища, вальцы и стеллаж для эмалирования не меняются. Аппарат становится выше, объём растёт, площадь рубашки растёт. Расчётное давление в MPa, толщина эмали в mm и испытание высоким напряжением в kV от изменения высоты не зависят.
Дороже: тип рубашки и мешалка
Переход от простой рубашки к внутреннему змеевику, погружной трубе или змеевику из полутруб меняет площадь теплообмена и расположение штуцеров. Мощность мешалки определяется задачей, а не объёмом: аппарат на 2,000 L для быстрого диспергирования может нести более мощный привод, чем аппарат на 5,000 L для медленного перемешивания.
Дороже всего: нестандартный диаметр корпуса
Новый диаметр затрагивает оснастку для формовки днища, геометрию прокладок и штуцеров, стеллаж печи и нередко оснастку для гидроиспытаний. Он также обнуляет расчёты теплообмена и мешалки: и то и другое масштабируется от геометрии, а не от литров.
Поставщики, публикующие фиксированную процентную надбавку за нестандартный размер, закладывают в цену риск, а не затраты. Вместо этого попросите спецификацию с фактическими размерами в mm, площадью теплообмена в m², мощностью мешалки в kW и массой аппарата: эти четыре цифры объясняют разницу между двумя предложениями быстрее любых процентов.
Практическое правило: меняйте высоту цилиндрической части раньше диаметра, а диаметр — раньше материала исполнения.
4. Где заканчивается стандартный ряд и начинается ваш чертёж
Обозначение модели и номинальный объём следуют стандартному ряду — поэтому предложения разных поставщиков выглядят сопоставимо по первой строке. Ниже первой строки стандартного почти ничего нет. Расчётное давление в корпусе и рубашке в MPa, расчётная температура в °C, тип уплотнения, количество и расположение штуцеров, толщина эмали и приёмочные испытания — всё задаётся вашей технологической задачей.
Эти пункты оформляют в виде пронумерованного листа согласования спецификации, и именно этот лист — не PDF предложения и не переписка в почте — определяет изготовление. Если поставщик не готов его выпустить, разговор о нестандартных размерах ещё не начался.
5. Как изменить чертёж и не заплатить дважды
- Выдавайте задачу, а не чертёж. Среда и концентрация, рабочая температура и давление, параметры рубашки, твёрдые частицы и вязкость, требования к перемешиванию, класс гигиены. Поставщик, получивший ваш чертёж вместо задачи, добросовестно воспроизведёт ваши ошибки.
- Попросите пронумерованный лист спецификации. Одна страница, все параметры заполнены, никаких открытых диапазонов.
- Внесите правки за один круг. Замечания технологов, службы эксплуатации и закупок собраны и отправлены вместе. Три круга мелких правок стоят больше инженерного времени, чем одна существенная доработка.
- Зафиксируйте его письменно. Дата согласования — это момент, когда чертёж выпускают и лист идёт в раскрой.
- Знайте цену изменения после фиксации. Перенос штуцера до сварки корпуса — правка чертежа. Перенос штуцера после обжига эмали — снятие покрытия, повторная дробеструйная обработка, повторное эмалирование и второй цикл обжига; на практике — новый аппарат.
6. Малые заказы, сборные партии и контейнерная ловушка
Аппарат на 50 L или 100 L не заполняет контейнер, а стоимость перевозки в расчёте на единицу при одном малом реакторе невыгодна. Разумное решение — консолидация: реактор, ёмкость для хранения, конденсатор и комплект запасных прокладок, согласованные вместе и отгруженные вместе по одному комплекту документов.
Ловушка в том, чтобы позволить контейнеру определять конструкцию. Если размер аппарата подбирают под заполнение коробки, а не под проведение реакции, экономию на фрахте вы будете отыгрывать каждый день на производстве.
7. Когда дешёвое решение — правильное
Если ваша задача укладывается в стандартную модель — умеренные давление и температура, отсутствие агрессивных твёрдых частиц, отсутствие жёстких требований по герметичности — берите стандартный номинальный объём, простую рубашку и сальниковое уплотнение. Сальниковое уплотнение дешевле и оправдано на неопасной водной среде; торцевое уплотнение оправдывает свою цену там, где важен выброс паров.
Более жёсткий и честный ответ: если среда — плавиковая кислота или растворы с фторидами, фосфорная кислота 30 % и выше при температуре свыше 180 °C либо сильная щёлочь с pH выше 12 при 100 °C, то никакая кастомизация не сделает аппарат со стеклянной эмалью правильной покупкой. Меняйте материал — футеровка PTFE или нержавеющая сталь — и тратьте бюджет на кастомизацию там. Кроме того, стеклянная эмаль имеет ограничения по термоудару: холодный удар ≤ 110 °C и тепловой удар ≤ 120 °C, и никакие размеры корпуса этого не меняют.
8. Что делать дальше
- Составьте одну страницу исходных данных по задаче, прежде чем просить у кого-либо цену.
- Просите предложение с разбивкой по строкам: аппарат, рубашка, мешалка, уплотнение, эмаль, контроль и документы, фрахт. Смешанная цифра ни с чем не сравнима.
- Просите пронумерованный лист согласования спецификации и утвердите его один раз, письменно, со всеми замечаниями внутри.
- Если заказ действительно мал, скажите об этом сразу и спросите, что может вместить консолидированная отгрузка. Это вопрос логистики, а не проектирования.
Вопрос про MOQ — обычно вопрос планирования, наряженный в технический костюм. Заказываете вы один аппарат или шесть, настоящая работа сосредоточена в листе спецификации, дате согласования и протоколе контроля — именно туда и стоит направлять внимание.