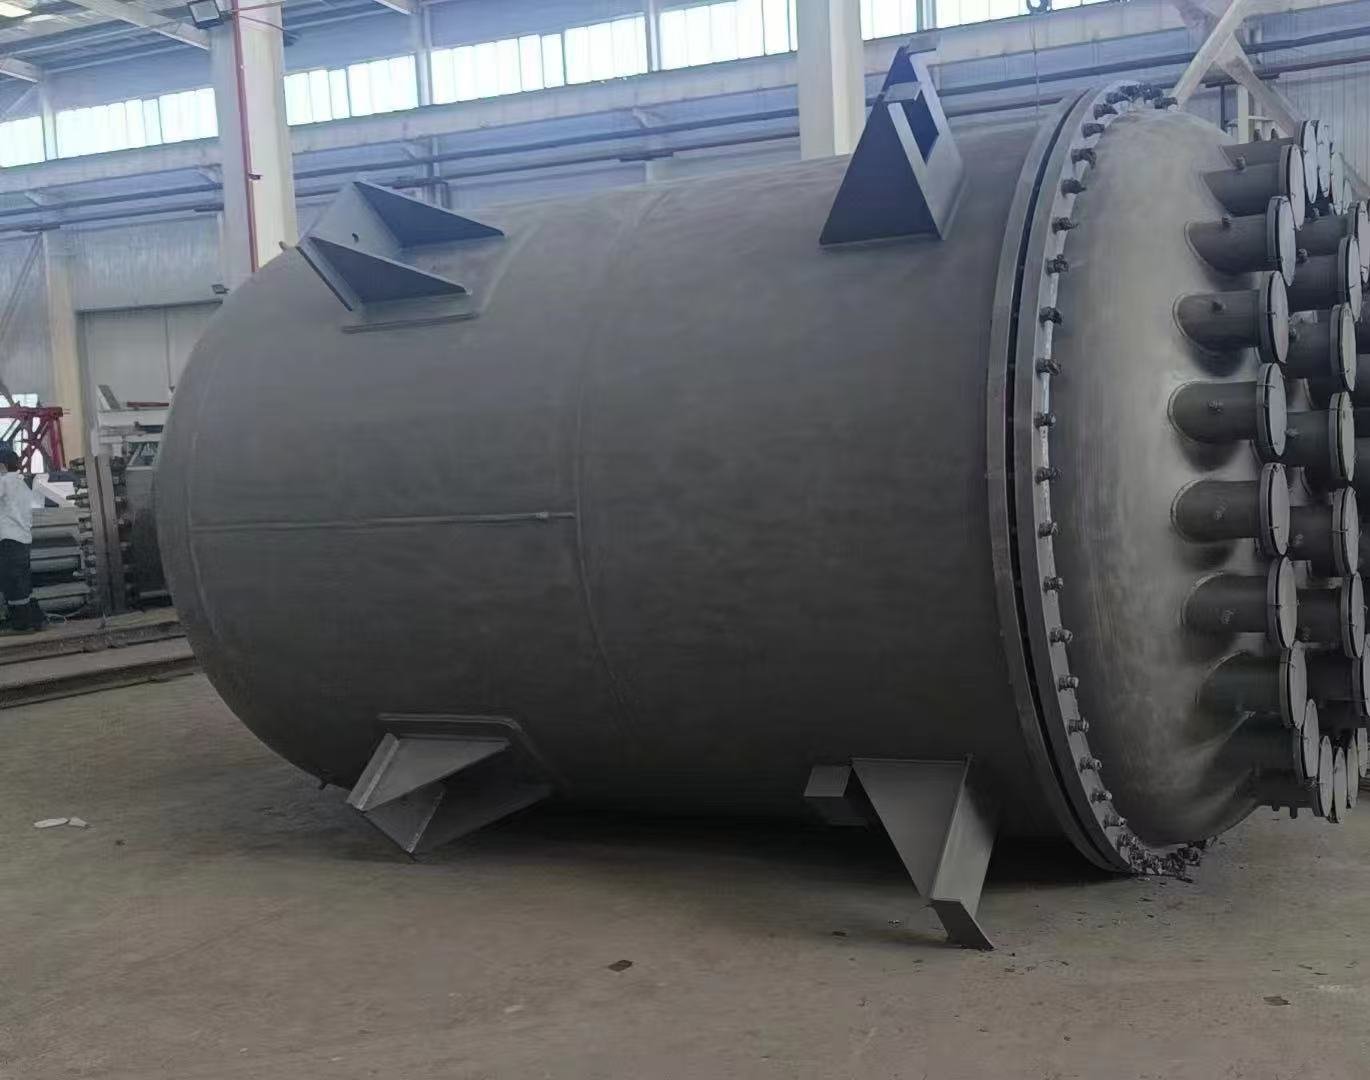
التسخين الكهربائي يناسب مفاعلًا مبطّنًا بالزجاج عندما لا يوجد مرجل بخار في الموقع، أو عندما يكون الوعاء صغيرًا (50–2,000 L)، أو عندما تتطلب الخدمة درجات حرارة غلاف أعلى من 165–184 °C المتاحة من بخار مشبع عند 0.6–1.0 MPa(g). الحساب ثابت: تسخين 2,500 kg من منتج شبيه بالماء من 20 °C إلى 80 °C يستغرق 174 kWh، لذا إنجازه في ثلاث ساعات يحتاج نحو 58 kW من الحرارة الصافية وحوالي 70–75 kW من حمل عناصر التسخين المركّب. الكهرباء عادةً تكلف أكثر لكل kWh من غاز وقود المرجل، لذا حدّدها من أجل بساطة الموقع والتحكم، لا من أجل توفير تكاليف التشغيل.
1. أين يكون التسخين الكهربائي هو الحل الصحيح
معظم الأوعية المبطّنة بالزجاج والمُسخّنة كهربائيًا لا تُختار من أجل الكفاءة. بل تُختار لأن البديل غير موجود بعد.
- لا يوجد مرجل، أو المرجل يعمل بالفعل بكامل حمله. مفاعل 500 L بمساحة غلاف 1.5 m2 لا يبرّر محطة بخار ومعالجة مياه تغذية ومشغّل مرجل.
- درجة حرارة الغلاف أعلى من 200 °C. البخار المشبع عند 1.0 MPa(g) يتوقف عند نحو 184 °C. خدمة تعمل عند 220–250 °C لا يمكنها الوصول إليها دون مرجل بضغط أعلى بكثير، بينما سخان زيت حراري كهربائي يمكنه ذلك.
- دفعات متقطعة. المرجل الذي يبقى دافئًا طوال الأسبوع من أجل دفعتين يوميًا يحرق الوقود بلا فائدة. عنصر التسخين لا يسحب شيئًا عندما يكون مطفأً.
- لا تصريح احتراق. الأجواء القابلة للاشتعال، والغرف النظيفة، وقاعات التجارب، وبعض المباني المستأجرة لا تقبل مشعلًا ومدخنة. السخان الكهربائي لا يملك أيًا منهما.
- منحنيات صعود ضيقة. خدمات التبلور والبلمرة التي تتطلب 0.5–2 °C/min يسهل ضبطها بعنصر مقاومي أكثر من صمام تحكم بالبخار.
وهو الحل الخاطئ عندما يكون الوعاء كبيرًا والتسخين سريعًا. وعاء 5,000 L مطلوب منه تسخين 4,000 kg عبر 60 K في ساعة واحدة يحتاج نحو 280 kWh في تلك الساعة، أي نحو 350 kW مركّبة وحوالي 500 A عند 400 V ثلاثي الطور. عند هذه النقطة تصبح تكلفة ترقية التغذية الكهربائية أعلى من المرجل.
2. كيفية تحديد الحمل الموصّل
الحساب سطر واحد. الطاقة بالـ kWh تساوي الكتلة بالـ kg، مضروبة في الحرارة النوعية بالـ kJ/kg·K، مضروبة في ارتفاع درجة الحرارة بالـ K، مقسومة على 3,600.
بالنسبة لمنتج شبيه بالماء، تكون cp هي 4.18 kJ/kg·K. وعاء 1,000 L بشحنة 800 kg، يسخّن من 20 °C إلى 80 °C، يحتاج 800 × 4.18 × 60 ÷ 3,600 = 56 kWh. موزعة على ساعتين تصبح 28 kW من الحرارة الصافية. أضف 25 % للغلاف الفولاذي وزيت الغلاف وفواقد السكون، فيكون الحمل المركّب نحو 35 kW.
طبّق المعادلة نفسها على وعاء 3,000 L بشحنة 2,500 kg فتحصل على 174 kWh — 58 kW صافية على ثلاث ساعات، ونحو 73 kW مركّبة. المذيب ذو cp قريبة من 2 kJ/kg·K يخفض الرقمين إلى النصف.
ثم حوّل ذلك إلى تكلفة. وعاء 3,000 L هذا عند 174 kWh للدفعة، دفعة واحدة يوميًا، 300 يوم في السنة، يصبح 52,200 kWh قبل الفواقد. اضرب في تعرفة الكهرباء الصناعية الفعلية لديك. هذا هو الرقم الوحيد الذي يحسم جدل الكهرباء مقابل البخار.
3. ما الذي يستبعده رقم الـ kWh
بدل الـ 25 % هو قاعدة تقريبية، وليس قيمة تصميمية. اطلب الرقم الحقيقي من وزن الوعاء وحجم زيت الغلاف على الرسم، لأن وعاءً ثقيلًا بغلاف كبير مملوء بالزيت يفقد أكثر من وعاء خفيف.
ثلاثة أمور تغيّر النتيجة كليًا. التفاعل الماص للحرارة يضيف حرارة الامتصاص إلى الخدمة وقد يضاعفها. التفاعل الناشر للحرارة يجعل عنصر التسخين سخان ضبط فقط، مع جعل التبريد حالة التصميم. وخدمة الارتجاع تعني أن جزءًا من الطاقة يغادر مع البخار ويعود في المكثف — فيدفع عنصر التسخين ثمنها مرتين.
4. الكهرباء والبخار والزيت الحراري جنبًا إلى جنب
- البخار هو أرخص حرارة لكل kWh إذا كان المرجل موجودًا بالفعل، ويعطي أعلى تدفق حراري لكل متر مربع من الغلاف، ما يبقي الأوعية صغيرة. وهو يتوقف عند منحنى التشبع: نحو 165 °C عند 0.6 MPa(g)، ونحو 184 °C عند 1.0 MPa(g). ويجلب معالجة مياه التغذية، ومصائد البخار، والعزل، ومدخنة، وفحصًا دوريًا.
- الزيت الحراري يصل إلى 300 °C وما فوق عند الضغط الجوي، لذا يبقى جدار الغلاف معتدل السماكة. ويحتاج سخانًا، ومضخة تدوير، وخزان تمدد، واستبدالًا دوريًا للزيت. وإذا كان الزيت يُسخّن بالغاز، فقد أبقيت المشعل والمدخنة — لكنك نقلتهما فقط خارج المفاعل.
- الكهرباء لها أعلى تكلفة تشغيل لكل kWh وأدنى متطلبات للمرافق المساندة: لا معالجة مياه، ولا مدخنة، ولا لهب، ولا فقدان تشغيل خامل، وتحكم يثبت نقطة الضبط ضمن درجة واحدة. وإذا أردت درجات حرارة زيت دون مشعل، فسخان الزيت الحراري الكهربائي هو الدائرة نفسها ناقص الاحتراق.
الخلاصة الصادقة: البخار يتفوق في تكلفة التشغيل، والزيت الحراري يتفوق في درجة الحرارة، والكهرباء تتفوق في التركيب والتحكم. كثير من الأوعية المبطّنة بالزجاج الصغيرة والمتوسطة في الصين تُطلب بتسخين كهربائي لأنها تذهب إلى مصانع لا يوجد فيها مرجل إطلاقًا.
5. حد البطانة الذي يحدد مخطط التحكم
البطانة الزجاجية مصنّفة لصدمة باردة حتى 110 °C وصدمة حرارية حتى 120 °C. هذا هو أقصى فرق درجة حرارة يتحمله الطلاء عبر سمكه، وهو يقيّد تصميم التسخين أكثر من عنصر التسخين نفسه.
صب زيت عند 300 °C في غلاف وعاء مشحون عند 20 °C يضع فرقًا قدره 280 K عبر الجدار — أكثر من ضعف تصنيف الصدمة الحرارية، وفشل بطانة في خطوة واحدة. القاعدة التي تتبع: أبقِ وسيط الغلاف ضمن نحو 100 °C من درجة حرارة المنتج، واصعد على مراحل بمتحكم تعاقبي، مع كتابة المعدل بالـ °C/min في إجراء التشغيل.
إذا قدّم مورّد عرضًا لمفاعل مبطّن بالزجاج ومُسخّن كهربائيًا دون أن يسأل عن درجة حرارة شحنتك ومدى سرعة وصولك إلى نقطة الضبط، فتصميم التسخين غير مكتمل.
البقع الساخنة الموضعية لا تقل أهمية عن درجة حرارة الكتلة. العناصر الموجودة في غلاف من زيت ساكن تُنشئ غشاءً أسخن بكثير من الكتلة، وذلك الغشاء يلامس ظهر الزجاج. اطلب كثافة الواط للعنصر، وحجم زيت الغلاف، وما إذا كان التدوير بمضخة أو بالحمل الحراري الطبيعي. كثافة الواط المنخفضة والمضخة يكلّفان أكثر، ويستحقان ذلك.
6. التبريد هو النصف الذي لا يحله التسخين الكهربائي
معظم المفاعلات المبطّنة بالزجاج تحتاج إلى التبريد بقدر حاجتها إلى التسخين — بعد خطوة ناشرة للحرارة، أو قبل التفريغ، أو للإبقاء على نقطة ضبط. الغلاف المملوء بالزيت ضعيف في ذلك. توجد ثلاثة خيارات: دائرة تبريد منفصلة في الغلاف نفسه، أو ملف داخلي أو ملف أنابيب نصفية على دائرة ثانية، أو مبادل زيت-ماء في حلقة التدوير.
أيًا كان اختيارك، يظل حد الصدمة الباردة 110 °C ساريًا. إدخال ماء تبريد عند 15 °C إلى غلاف عند 200 °C هو الخطأ نفسه معكوسًا، والتبديل بين الزيت والماء يحتاج إجراءً مكتوبًا خاصًا به.
7. ما الذي يجب وضعه في ورقة المواصفات
- الحمل الموصّل بالـ kW، مقسّمًا إلى مراحل (مثلًا 3 × 25 kW) بحيث يمكن مشاركة التغذية ويكون تخفيض الحمل حقيقيًا.
- الجهد والطور والتردد، مع ذكر سحب التيار. حمل 90 kW يساوي نحو 130 A عند 400 V ثلاثي الطور.
- كثافة الواط للعنصر، وحجم زيت الغلاف، وما إذا كان التدوير بمضخة أو طبيعيًا.
- درجة الزيت، وأقصى درجة حرارة للكتلة والغشاء، وحجم خزان التمدد، وقاطع المستوى المنخفض.
- ترتيب التحكم: Pt100 للمنتج وPt100 للغلاف، تعاقبي إلى عنصر التسخين، ومعدل الصعود بالـ °C/min، وقاطع تجاوز الحرارة.
- أقصى ΔT مسموح بين الغلاف والمنتج، كتابةً، ونطاق الشحن الذي يبقي البطانة ضمنه.
- مسار التبريد وحد ΔT الخاص به.
- ضغط تصميم الغلاف بالـ MPa، ودرجة حرارة التصميم بالـ °C، ورقم اختبار الجهد العالي بالـ kV للبطانة.
لا شيء من هذا غريب. إنه الفرق بين حزمة تسخين تعمل من اليوم الأول وجدل حول البطانة في الشهر الرابع. نصدره كورقة تأكيد مواصفات مرقّمة توافق عليها قبل بدء التصنيع.
8. ما الذي يجب فعله بعد ذلك
ابدأ من خدمتك، لا من الكتالوج. دوّن كتلة الشحنة، والحرارة النوعية، ودرجة حرارة البداية والنهاية، والوقت المسموح للتسخين، والتغذية الكهربائية المتاحة فعليًا عند الجدار.
ثم نفّذ حساب الـ kWh، واضربه في تعرفتك، وقارن ذلك الرقم السنوي بفاتورة وقود مرجلك. إذا كان الفارق صغيرًا ولا يوجد لديك مرجل، فالكهرباء هي الجواب. وإذا كان الفارق كبيرًا ولديك بخار عند 1.0 MPa(g) بالفعل، فاستخدم البخار.
أرسل لنا أرقام الخدمة الخمسة وسنحدد حجم عنصر التسخين والغلاف ومخطط التحكم، ونقدّم عرضًا لحزمة التسخين سطرًا بسطر إلى جانب الوعاء — مفاعل مبطّن بالزجاج سعة 3,000 L بغلاف ومانع تسرب ميكانيكي يصل إلى USD 8,000–14,000 تسليم المصنع قبل إضافة حزمة التسخين. أكّد كل رقم على الرسم قبل أن تعتمده للتصنيع.