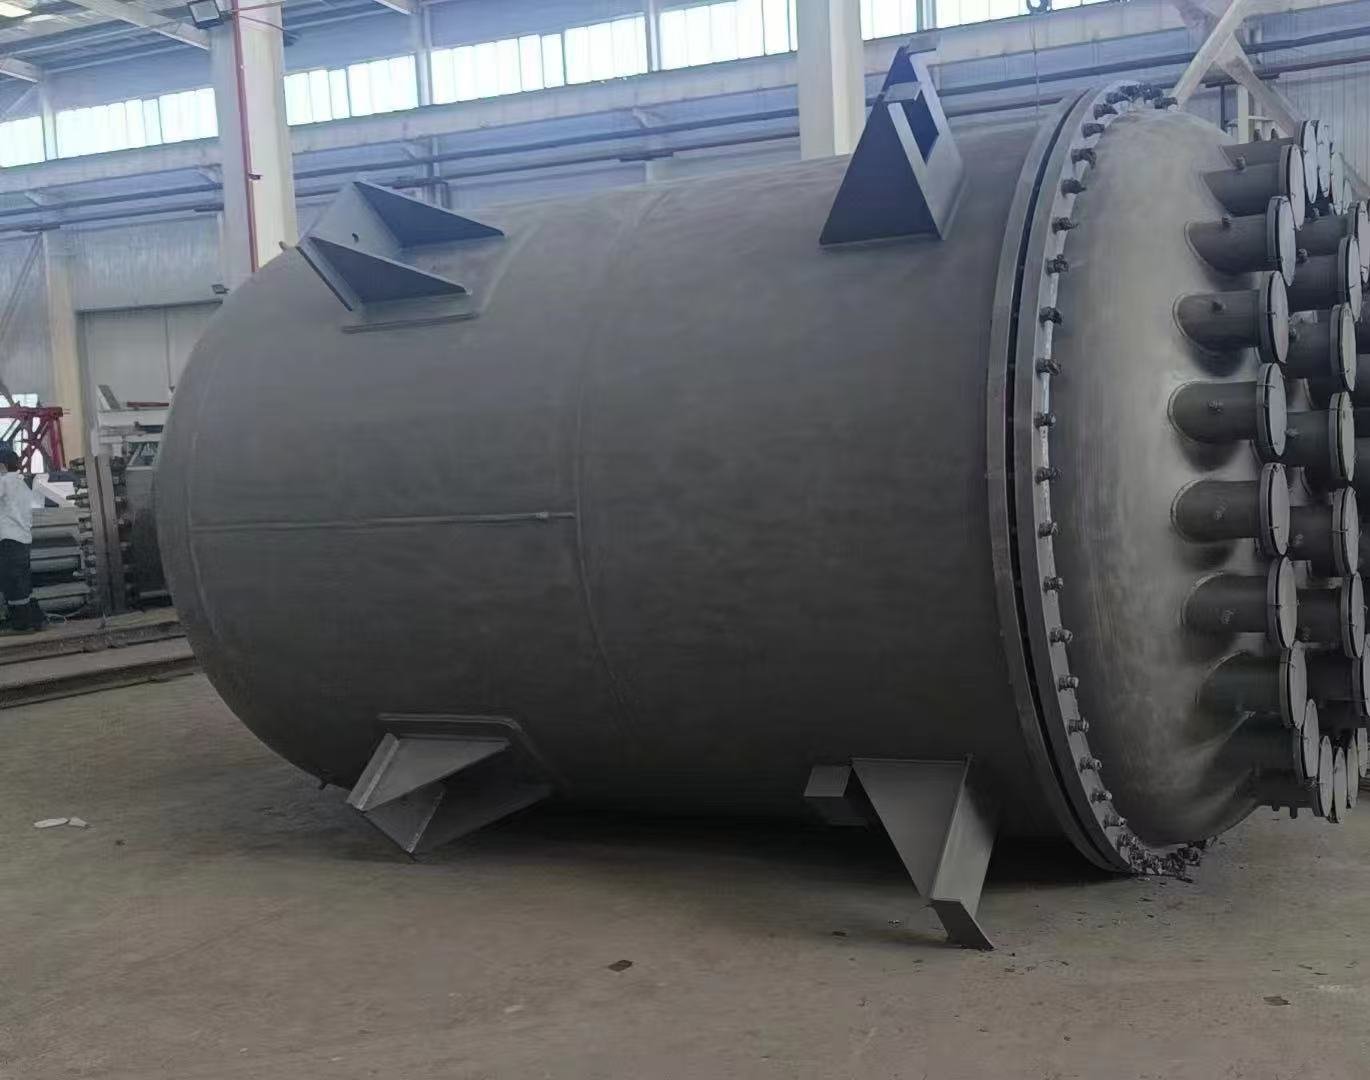
只要现场没有蒸汽锅炉、釜容积较小(50–2,000 L),或工艺要求的夹套温度高于 0.6–1.0 MPa(g) 饱和蒸汽所能提供的 165–184 °C,搪玻璃反应釜就适合采用电加热。算法是固定的:把 2500 kg 类水物料从 20 °C 加热到 80 °C 需要 174 kWh;若要求三小时完成,则净热量约需 58 kW,电热元件装机功率大致 70–75 kW。电费通常比锅炉燃气贵,所以选电加热是为了现场简单、控制方便,不是为了省运行费。
1. 什么情况下电加热才是正确答案
大多数电加热搪玻璃釜的选型并不是出于能效考虑,而是因为替代方案根本不存在。
- 没有锅炉,或锅炉已满负荷运行。夹套面积 1.5 m2 的 500 L 反应釜,不值得为它配一套蒸汽系统、给水处理和一名锅炉工。
- 夹套温度高于 200 °C。1.0 MPa(g) 饱和蒸汽的温度上限约为 184 °C。要在 220–250 °C 下运行,除非配压力高得多的锅炉,否则蒸汽做不到,而电加热导热油炉可以。
- 间歇性生产。为一天两批的产量把锅炉整周保温,燃料就全烧在空转上。电热元件断电时不耗电。
- 拿不到燃烧许可。易燃易爆环境、洁净室、中试车间以及部分租赁厂房都不允许设置燃烧器和烟道;电加热器两者都没有。
- 升温速率要求严。结晶、聚合等要求 0.5–2 °C/min 的工况,用电阻式电热元件比用蒸汽调节阀更容易控住。
釜大、升温快时,电加热就不合适了。5000 L 釜要把 4000 kg 物料升温 60 K 且限一小时内完成,这一小时需约 280 kWh,装机约 350 kW,400 V 三相下电流约 500 A。到这一步,供电增容的投入已经超过一台锅炉。
2. 如何确定装机功率
算式只有一行:能量(kWh)= 质量(kg)× 比热(kJ/kg·K)× 温升(K)÷ 3600。
类水物料的 cp 取 4.18 kJ/kg·K。1000 L 釜装料 800 kg,从 20 °C 升到 80 °C,需 800 × 4.18 × 60 ÷ 3600 = 56 kWh。分摊到两小时即 28 kW 净热量。再按 25 % 计入钢壳、夹套导热油和散热损失,装机功率约 35 kW。
同样的算法用在 3000 L 釜、2500 kg 装料上,得到 174 kWh——三小时净热 58 kW,装机约 73 kW。若换成 cp 接近 2 kJ/kg·K 的溶剂,两个数字都减半。
再折算成钱。这台 3000 L 釜每批 174 kWh,一天一批、一年 300 天,未计损失就是 52,200 kWh。乘以你实际到户的工业电价,这才是决定用电还是用汽的唯一依据。
3. kWh 这个数字没算进去的部分
那 25 % 只是经验估算,不是设计值。请供方根据图纸上的釜体重量和夹套容油量给出实际数据,因为夹套厚重、充油量大的釜比轻釜散热更多。
有三种情况会彻底改变结果。吸热反应要把吸收热叠加进热负荷,可能翻倍。放热反应则让电热元件只承担补充加热,设计工况变成冷却。回流工况下,一部分能量随蒸气离开,又在冷凝器里带回来,电热元件要为同一份能量付两次钱。
4. 电、蒸汽、导热油三种方式对比
- 蒸汽:如果已有锅炉,它的单位热量成本最低,而且每平方米夹套的热流密度最高,釜体可以做小。它的上限就是饱和曲线:0.6 MPa(g) 约 165 °C,1.0 MPa(g) 约 184 °C。但它会带来给水处理、疏水阀、保温、烟道和定期检验。
- 导热油:常压下可达 300 °C 以上,夹套壁厚不必做得很厚。但需要加热炉、循环泵、膨胀槽和定期换油。如果油是用燃气加热的,燃烧器和烟道你一样没少,只是挪到了反应釜外面。
- 电加热:单位 kWh 运行成本最高,配套却最少——不需水处理、没有烟道、没有明火、没有空转损失,控温可稳定在 1 °C 以内。若要导热油的温度又不想上燃烧器,电加热导热油炉就是同一套回路去掉燃烧。
说实话总结:蒸汽胜在运行成本,导热油胜在温度上限,电加热胜在安装和控制。国内不少中小型搪玻璃釜带的就是电加热,因为用它的厂里根本没有锅炉。
5. 决定控制方案的那个搪玻璃层限值
搪玻璃层的耐冷冲击限值为 110 °C,耐热冲击限值为 120 °C。这是涂层厚度方向上所能承受的最大温差,它对加热设计的约束比电热元件本身更大。
釜内装 20 °C 物料时把 300 °C 导热油直接送进夹套,壁面温差 280 K——超过耐热冲击限值一倍以上,一步就把搪玻璃层毁掉。由此得出的规则:夹套介质的温度与物料温度之差控制在约 100 °C 以内,采用串级控制分步升温,并把 °C/min 的升温速率写进操作规程。
如果供应商在报出一台电加热搪玻璃釜时,既不问你的装料温度,也不问要求多快达到设定温度,那这套加热设计就还没做完。
局部热点和整体温度同样要紧。电热元件浸在不流动的夹套油里,会形成远高于油体温度的油膜,而这层油膜就贴在搪玻璃层的背面。要问清元件表面功率密度、夹套容油量,以及循环是强制泵送还是自然对流。低功率密度加循环泵要多花钱,但值得。
6. 冷却:电加热解决不了的那一半
多数搪玻璃反应釜既要加热也要冷却——放热步骤之后、出料之前,或为了维持设定温度。充油的夹套在冷却方面很吃力。有三条路:在同一夹套内设独立冷却回路;加内盘管,或在第二回路设半管盘管;在循环回路中加一台油水换热器。
无论选哪种,110 °C 冷冲击限值依然有效。把 15 °C 冷却水直接灌进 200 °C 的夹套,就是把同一个错误反着犯一遍,油水切换也要单独编写操作规程。
7. 技术规格书上该写什么
- 装机功率(kW),并分组(例如 3 × 25 kW),以便共用电源,且调节比是真实的。
- 电压、相数、频率,并注明电流。90 kW 负荷在 400 V 三相下约 130 A。
- 元件表面功率密度、夹套容油量,以及循环为泵送还是自然对流。
- 导热油牌号、油体与油膜的最高温度、膨胀槽容积、低液位切断。
- 控制方案:物料 Pt100 与夹套 Pt100,串级控制至电热元件,升温速率以 °C/min 表示,超温切断。
- 夹套与物料之间允许的最大温差 ΔT,须写入书面文件;以及使搪玻璃层处于该温差内的装料温度范围。
- 冷却方式及其自身的 ΔT 限值。
- 夹套设计压力(MPa)、设计温度(°C),以及搪玻璃层的高压检测电压(kV)。
这些都不稀奇,但它们决定了加热系统是第一天就能正常投用,还是第四个月就开始为搪玻璃层扯皮。我们把它做成带编号的规格确认单,由你在投产制造之前签字确认。
8. 下一步怎么做
从你的工况出发,不要从样本出发。写下装料质量、比热、起始与终止温度、允许的升温时间,以及你现场实际具备的供电条件。
然后按 kWh 算一遍,乘以电价,把这个年度数字和你的锅炉燃料账单放在一起比。差距不大且你没有锅炉,就选电加热;差距很大且你已有 1.0 MPa(g) 蒸汽,就用蒸汽。
把这五个工况数字发给我们,我们来确定电热元件、夹套和控制方案,并把加热系统与釜体一起逐项报价——带夹套和机械密封的 3000 L 搪玻璃反应釜,不含加热系统的出厂价在 USD 8,000–14,000。图纸下厂制造之前,请逐项确认每个数字。