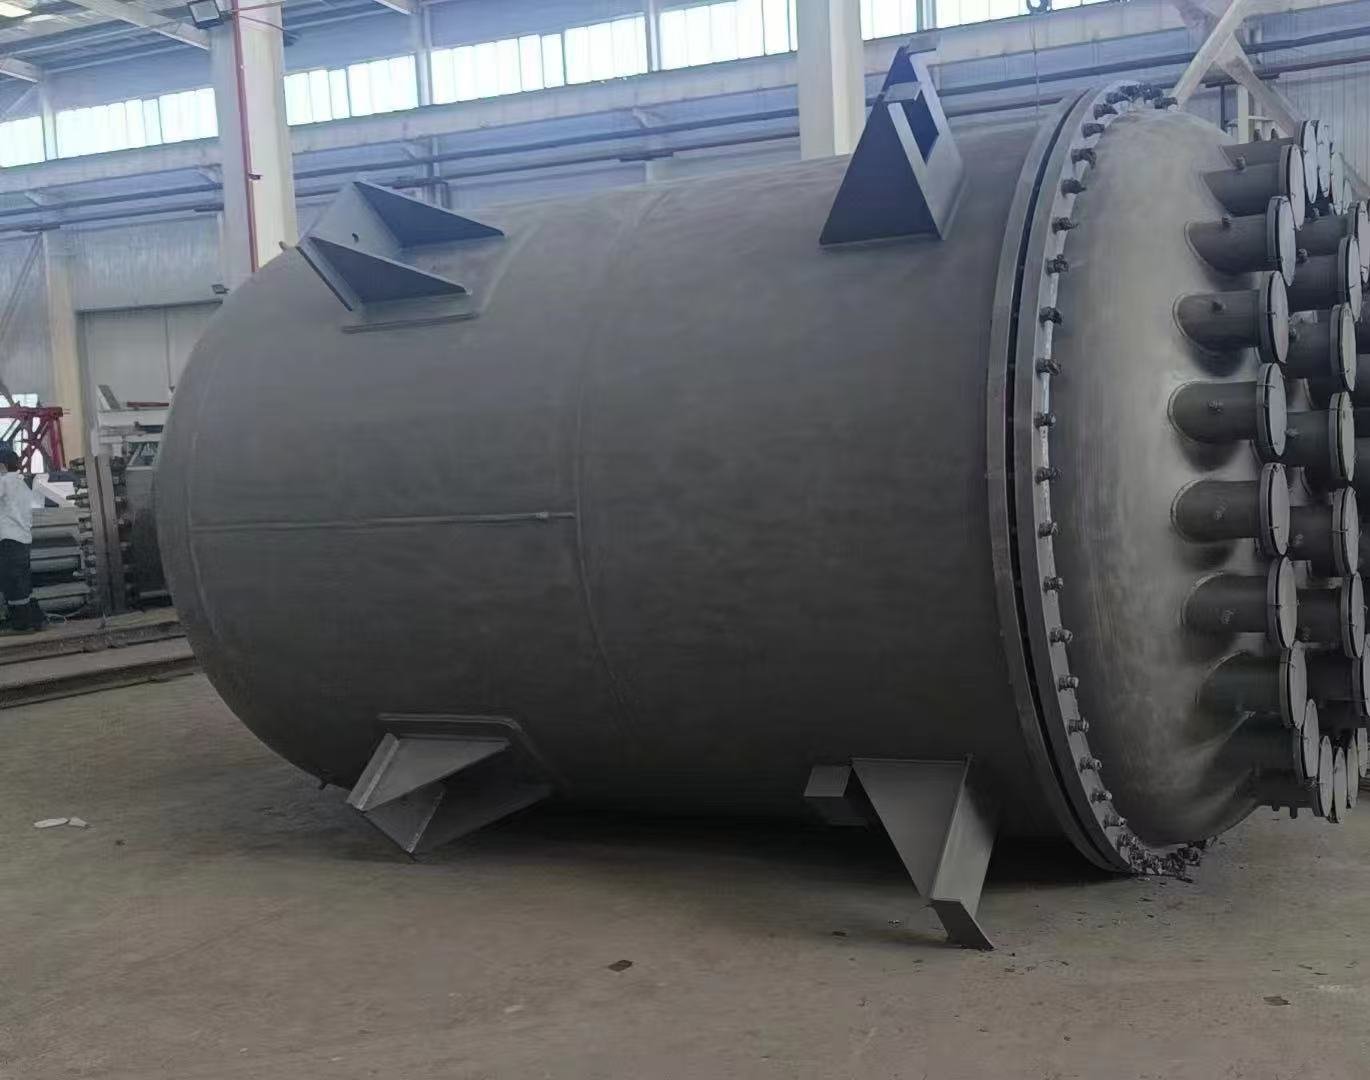
La calefacción eléctrica es adecuada para un reactor con revestimiento de vidrio cuando no hay caldera de vapor en la planta, cuando el recipiente es pequeño (50–2,000 L) o cuando el servicio exige temperaturas de camisa superiores a los 165–184 °C que ofrece el vapor saturado a 0.6–1.0 MPa(g). La aritmética es fija: calentar 2,500 kg de un producto similar al agua de 20 °C a 80 °C consume 174 kWh, así que hacerlo en tres horas requiere unos 58 kW de calor neto y aproximadamente 70–75 kW de carga instalada de elementos calefactores. La electricidad suele costar más por kWh que el gas de caldera, así que especifíquela por simplicidad de instalación y control, no por ahorro en costes de operación.
1. Cuándo la calefacción eléctrica es la solución correcta
La mayoría de los recipientes con revestimiento de vidrio calentados eléctricamente no se eligen por eficiencia. Se eligen porque la alternativa todavía no existe.
- Sin caldera, o con una caldera ya a plena carga. Un reactor de 500 L con 1.5 m2 de área de camisa no justifica una planta de vapor, el tratamiento de agua de alimentación y un operador de caldera.
- Temperatura de camisa superior a 200 °C. El vapor saturado a 1.0 MPa(g) llega hasta unos 184 °C. Un servicio que opere a 220–250 °C no puede alcanzarla sin una caldera de presión mucho mayor, y un calentador eléctrico de aceite térmico sí puede.
- Lotes intermitentes. Una caldera mantenida caliente toda la semana para dos lotes al día quema combustible sin hacer nada. Un elemento calefactor no consume nada cuando está apagado.
- Sin permiso de combustión. Las atmósferas inflamables, las salas limpias, las naves piloto y algunos edificios alquilados no aceptan un quemador ni una chimenea. Un calentador eléctrico no tiene ninguno de los dos.
- Rampas exigentes. Los servicios de cristalización y polimerización que exigen 0.5–2 °C/min son más fáciles de mantener con un elemento resistivo que con una válvula de control de vapor.
Es la respuesta equivocada cuando el recipiente es grande y el calentamiento es rápido. Un recipiente de 5,000 L al que se pide calentar 4,000 kg con un salto de 60 K en una hora necesita unos 280 kWh en esa hora, lo que supone aproximadamente 350 kW instalados y unos 500 A a 400 V trifásicos. En ese punto, la mejora de la acometida eléctrica cuesta más que la caldera.
2. Cómo dimensionar la carga conectada
El cálculo es una sola línea. La energía en kWh es igual a la masa en kg, multiplicada por el calor específico en kJ/kg·K, multiplicada por el aumento de temperatura en K y dividida por 3,600.
Para un producto similar al agua, cp es 4.18 kJ/kg·K. Un recipiente de 1,000 L con una carga de 800 kg, calentando de 20 °C a 80 °C, necesita 800 × 4.18 × 60 ÷ 3,600 = 56 kWh. Repartido en dos horas, eso son 28 kW de calor neto. Añada un 25 % por la envolvente de acero, el aceite de la camisa y las pérdidas en reposo, y la carga instalada será de unos 35 kW.
Haga el mismo cálculo en un recipiente de 3,000 L con una carga de 2,500 kg y obtendrá 174 kWh: 58 kW netos en tres horas, unos 73 kW instalados. Un disolvente con cp cercano a 2 kJ/kg·K reduce ambas cifras a la mitad.
Después, conviértalo a dinero. Ese recipiente de 3,000 L a 174 kWh por lote, un lote al día, 300 días al año, son 52,200 kWh antes de pérdidas. Multiplique por su tarifa industrial entregada. Esta es la única cifra que decide el debate entre electricidad y vapor.
3. Lo que omite la cifra de kWh
El margen del 25 % es una regla empírica, no un valor de diseño. Pida la cifra real a partir del peso del recipiente y el volumen de aceite de la camisa en el plano, porque un recipiente pesado con camisa y una gran carga de aceite pierde más que uno ligero.
Tres cosas cambian la respuesta por completo. Una reacción endotérmica añade su calor de absorción al servicio y puede duplicarlo. Una reacción exotérmica convierte el elemento calefactor en un simple calentador de ajuste, con la refrigeración como caso de diseño. Y un servicio con reflujo implica que parte de la energía sale con el vapor y vuelve en el condensador: el elemento calefactor la paga dos veces.
4. Electricidad, vapor y aceite térmico, lado a lado
- Vapor es el calor más barato por kWh si ya existe una caldera, y proporciona el mayor flujo de calor por metro cuadrado de camisa, lo que mantiene pequeños los recipientes. Se detiene en la curva de saturación: unos 165 °C a 0.6 MPa(g), unos 184 °C a 1.0 MPa(g). Trae consigo tratamiento de agua de alimentación, purgadores, aislamiento, chimenea e inspección periódica.
- Aceite térmico alcanza 300 °C y más a presión atmosférica, así que la pared de la camisa se mantiene con un espesor moderado. Necesita un calentador, una bomba de circulación, un tanque de expansión y sustitución programada del aceite. Si el aceite se calienta con gas, ha conservado el quemador y la chimenea: solo los ha trasladado fuera del reactor.
- Electricidad tiene el mayor coste de operación por kWh y el menor equipo auxiliar: sin tratamiento de agua, sin chimenea, sin llama, sin pérdidas en reposo y con un control que mantiene el punto de consigna dentro de un grado. Si quiere temperaturas de aceite sin quemador, un calentador eléctrico de aceite térmico es el mismo circuito menos la combustión.
El resumen honesto: el vapor gana en coste de operación, el aceite térmico gana en temperatura y la electricidad gana en instalación y control. Muchos recipientes pequeños y medianos con revestimiento de vidrio en China se piden con calefacción eléctrica porque van a plantas que no tienen ninguna caldera.
5. El límite del revestimiento que decide el esquema de control
El revestimiento de vidrio está especificado para un choque térmico frío de hasta 110 °C y un choque térmico caliente de hasta 120 °C. Esa es la diferencia máxima de temperatura que el recubrimiento soporta a través de su espesor, y condiciona el diseño de calefacción más que el propio elemento calefactor.
Verter aceite a 300 °C en la camisa de un recipiente cargado a 20 °C impone una diferencia de 280 K a través de la pared: más del doble del límite de choque térmico caliente y un fallo del revestimiento en un solo paso. La regla que se deduce: mantenga el medio de la camisa dentro de unos 100 °C de la temperatura del producto y suba por etapas con un controlador en cascada, con la velocidad en °C/min escrita en el procedimiento de operación.
Si un proveedor cotiza un recipiente con revestimiento de vidrio calentado eléctricamente sin preguntar la temperatura de carga y la rapidez con la que quiere alcanzar el punto de consigna, el diseño de calefacción no está terminado.
Los puntos calientes locales importan tanto como la temperatura global. Los elementos situados en una camisa de aceite en reposo crean una película mucho más caliente que el seno del fluido, y esa película toca la cara posterior del vidrio. Pida la densidad de potencia de los elementos, el volumen de aceite de la camisa y si la circulación es por bomba o por convección natural. Una baja densidad de potencia y una bomba cuestan más, y merecen la pena.
6. La refrigeración es la mitad que la calefacción eléctrica no resuelve
La mayoría de los reactores con revestimiento de vidrio necesitan tanto enfriar como calentar: después de una etapa exotérmica, antes de la descarga o para mantener un punto de consigna. Una camisa llena de aceite es deficiente para esto. Existen tres opciones: un circuito de refrigeración independiente en la misma camisa, un serpentín interior o un serpentín de media caña en un segundo circuito, o un intercambiador aceite-agua en el circuito de circulación.
Elija la que elija, el límite de choque térmico frío de 110 °C sigue aplicándose. Verter agua de refrigeración a 15 °C en una camisa a 200 °C es el mismo error a la inversa, y el cambio entre aceite y agua necesita su propio procedimiento escrito.
7. Qué incluir en la hoja de especificaciones
- Carga conectada en kW, dividida en etapas (por ejemplo, 3 × 25 kW) para que la alimentación pueda compartirse y la capacidad de regulación sea real.
- Tensión, fase y frecuencia, con la corriente consumida indicada. Una carga de 90 kW supone unos 130 A a 400 V trifásicos.
- Densidad de potencia de los elementos, volumen de aceite de la camisa y si la circulación es por bomba o natural.
- Grado de aceite, temperatura máxima del seno del fluido y de la película, volumen del tanque de expansión y corte por bajo nivel.
- Configuración de control: Pt100 de producto y Pt100 de camisa, cascada al elemento calefactor, velocidad de rampa en °C/min y corte por sobretemperatura.
- ΔT máximo permitido entre camisa y producto, por escrito, y el rango de carga que mantiene el revestimiento dentro de ese límite.
- Ruta de refrigeración y su propio límite de ΔT.
- Presión de diseño de la camisa en MPa, temperatura de diseño en °C y valor de la prueba de alta tensión en kV para el revestimiento.
Nada de esto es exótico. Es la diferencia entre un paquete de calefacción que funciona desde el primer día y una discusión sobre el revestimiento en el cuarto mes. Lo emitimos como una hoja de confirmación de especificaciones numerada que usted aprueba antes de que empiece la fabricación.
8. Qué hacer a continuación
Empiece por su servicio, no por un catálogo. Anote la masa de carga, el calor específico, la temperatura inicial y final, el tiempo permitido para el calentamiento y la alimentación eléctrica que realmente tiene en la pared.
Después haga la suma de kWh, multiplíquela por su tarifa y compare esa cifra anual con la factura de combustible de su caldera. Si la diferencia es pequeña y no tiene caldera, la electricidad es la respuesta. Si la diferencia es grande y ya dispone de vapor a 1.0 MPa(g), use el vapor.
Envíenos los cinco datos del servicio y dimensionaremos el elemento calefactor, la camisa y el esquema de control, y cotizaremos el paquete de calefacción línea por línea junto con el recipiente: un reactor de 3,000 L con revestimiento de vidrio, con camisa y sello mecánico, queda en USD 8,000–14,000 ex-works antes de añadir el paquete de calefacción. Confirme cada cifra del plano antes de liberarlo para fabricación.