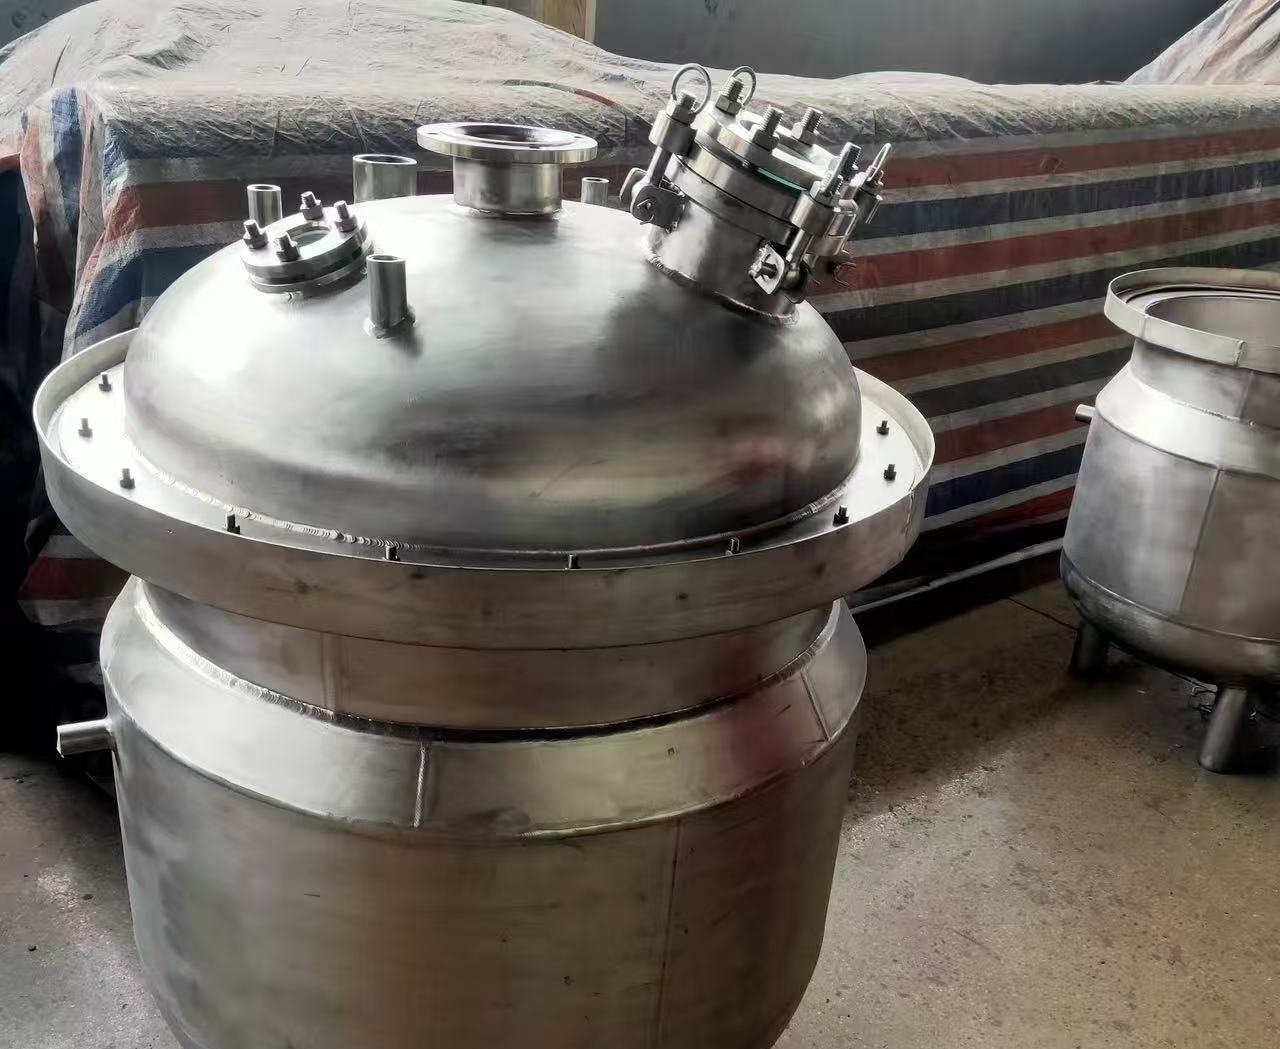
Las fallas del revestimiento de reactores se remontan a seis causas: choque térmico fuera de los límites indicados —choque en frío ≤ 110 °C y choque en caliente ≤ 120 °C—, impacto mecánico, contacto con el agitador, ataque por medios para los que el revestimiento no está especificado, huecos o zonas finas en el revestimiento, y tensiones en la camisa, las boquillas y las abrazaderas de la tapa. Los medios que el revestimiento no admite son concretos: ácido fluorhídrico, soluciones con fluoruro, ácido fosfórico al 30 % o superior cuando la temperatura supera 180 °C, y álcali fuerte por encima de pH 12 a 100 °C. La forma y la ubicación del daño nombran la causa antes de enviar una sola muestra.
1. Choque térmico: los límites de 110 °C y 120 °C son límites absolutos
Un revestimiento de vidrio es vidrio. Tiene un coeficiente de expansión menor que el acero al que está unido, así que cada escalón de temperatura somete a ambos a cizalladura. Los límites son choque en frío ≤ 110 °C y choque en caliente ≤ 120 °C, y se aplican al escalón, no a la temperatura de operación de la hoja de especificaciones.
La falla clásica es una carga fría en un recipiente caliente: disolvente a 20 °C en un recipiente a 140 °C es un escalón de 120 °C antes de que el agitador haya girado una vez. Vapor en una camisa fría hace lo mismo desde el otro lado, y también un lavado frío que golpea una salida de fondo caliente.
En planta se ve como un mapa fino de fisuras capilares sin profundidad, muy a menudo alrededor de la salida de fondo, en el lado de la camisa de la pared interior o dondequiera que haya incidido primero el escalón. Si las fisuras solo se ven con linterna, es térmico. Suba y baje el recipiente por etapas, use agua de lavado tibia y escriba los límites en la hoja de lote en °C, no como “caliente” y “frío”.
2. Impacto mecánico: palas, abrazaderas y chorros a presión
Cargar sólidos por encima del borde de la boca de hombre, una pala de acero que roza la pared, una abrazadera giratoria que se cae, un chorro a alta presión sobre una torta pegada. El resultado es un cráter cóncavo con acero desnudo en el centro y fisuras en estrella que irradian hacia fuera, normalmente en el cuerpo a la altura de la boca de hombre.
Las reglas son claras. Cargue por una tolva, no por encima del borde. Use herramientas de madera o PTFE, nunca un cepillo de alambre ni un raspador metálico. No aplique chorros a presión sobre la superficie revestida. Un revestimiento dañado en un punto se puede reparar, pero solo cuando la herramienta que lo causó haya salido de la planta.
3. Contacto con el agitador y los deflectores: la falla que se repite
Un eje flexionado, un cojinete desgastado, un diámetro de impulsor incorrecto o un deflector que se ha aflojado producen una línea de roce limpia a una altura, o una pista circular en el fondo. Es mecánico, ocurre en cada lote y estará exactamente en el mismo lugar después de una reparación.
Antes de culpar al revestimiento, mida la excentricidad del eje y la holgura entre el impulsor y la pared con el reactor vacío. Un reloj comparador y una hora resuelven la duda; un revestimiento fallido no.
4. Ataque químico fuera del rango de medios admitidos
El revestimiento resiste ácidos inorgánicos y orgánicos, disolventes orgánicos y bases débiles en diversas concentraciones. No resiste ácido fluorhídrico, medios con fluoruro, ácido fosfórico al 30 % o superior por encima de 180 °C, ni álcali fuerte por encima de pH 12 a 100 °C. Lea esas dos últimas condiciones como combinaciones de concentración, pH y temperatura, no como cifras aisladas.
El daño químico se ve distinto del térmico o el mecánico: pérdida de brillo en una zona amplia, una superficie con piel de naranja o grabada oscura, descamación que sigue la línea de líquido o un cordón de soldadura en lugar de formar un círculo. Si el patrón está donde está el líquido, es química.
El fluoruro es el que sorprende. Llega en un certificado de materia prima, en un catalizador o en un agente de limpieza, a una concentración que nadie señaló. Revise el análisis de entrada antes de culpar al reactor.
5. Poros, zonas finas y reparaciones
No toda falla es del proceso. Un poro en una soldadura, una zona fina en el cuello de una boquilla o un parche aplicado durante la fabricación fallarán a su propio ritmo. Para eso sirve la prueba de alta tensión: la tensión de prueba en kV se fija en función del espesor del revestimiento en mm, y ambos deben figurar en el registro como números.
Pida el registro de la prueba y la medición de espesor junto con la documentación del reactor, no después de la primera fuga. En cualquier reparación, registre la ubicación, el área en cm² y el método. Un revestimiento reparado no es un revestimiento original, y quien opere ese reactor después merece saberlo.
6. Tensiones en camisa, boquillas y abrazaderas
El cuerpo de acero se dilata más que el vidrio que lleva encima. Vapor en la camisa, una boquilla caliente o un tramo de tubería sin soporte colgado de una conexión revestida introducen tensiones de flexión en el recubrimiento. Las fisuras que empiezan en el cuello de una boquilla o irradian desde la cara de asiento de la boca de hombre suelen deberse a esto.
Un reactor abierto Tipo K con tapa desmontable se abre mucho más a menudo que uno cerrado Tipo F con cabeza integral, así que la cara de sus abrazaderas soporta más ciclos de carga. Dos hábitos corrigen casi todo: apriete las abrazaderas de la tapa en patrón cruzado con llave dinamométrica y soporte la tubería de forma independiente del reactor. Una abrazadera apretada “hasta que se sienta bien” carga un lado del revestimiento.
Leer el daño en planta: cuatro preguntas
Antes de limpiar la zona, fotografíela con una escala y realice una prueba de continuidad para encontrar el límite real del daño. Luego pregunte:
- ¿Dónde está? La salida de fondo y la pared del lado de la camisa apuntan a causa térmica. La altura de la boca de hombre en el cuerpo apunta a impacto. Una altura en la pared, o una pista circular en el fondo, apunta al agitador. El cuello de una boquilla o la cara de la boca de hombre apuntan a tensión. Seguir la línea de líquido apunta a química.
- ¿Qué forma tiene? Un mapa de fisuras capilares es térmico. Un cráter con acero desnudo es impacto. Una marca de roce limpia es mecánica. Un grabado amplio o pérdida de brillo es químico. Una fisura que irradia desde una soldadura es tensión.
- ¿Qué cambió? Lea el registro de lotes, el registro de lavado y el registro de temperatura de los últimos diez lotes. La fecha de la falla suele ser la fecha de una nueva materia prima o de un nuevo operador.
- ¿Ha ocurrido aquí antes? Un daño en el mismo lugar después de una reparación significa que la causa nunca se eliminó, y repararlo de nuevo dará el mismo resultado.
Una falla del revestimiento es evidencia, no mala suerte. La ubicación y la forma nombran la causa, y la causa suele estar en el proceso o en el procedimiento operativo, no en el vidrio.
Qué hacer a continuación
Tres cosas, en orden. Obtenga las cifras con el reactor: prueba de alta tensión en kV, espesor del revestimiento en mm y los límites de choque térmico —frío ≤ 110 °C, caliente ≤ 120 °C— escritos en el procedimiento operativo. Nosotros los recopilamos y verificamos durante la inspección previa al envío en China, y usted debería tenerlos antes de abrir la caja de embalaje, no después de la primera fuga.
Segundo, ponga las seis causas en una página junto al reactor y registre cada evento: carga, lavado, escalón de temperatura, reparación. Un registro que muestre un escalón de 130 °C dos días antes de la fuga zanja la discusión con el proveedor, el operador y el asegurador.
Tercero, si el daño está en una boquilla, una cara de abrazadera o una fijación de deflector, trátelo como un problema de especificación y llévelo de vuelta al plano. La hoja de confirmación de especificaciones que aprueba antes de la fabricación es donde se corrige, y un cambio allí cuesta una revisión en lugar de una parada.