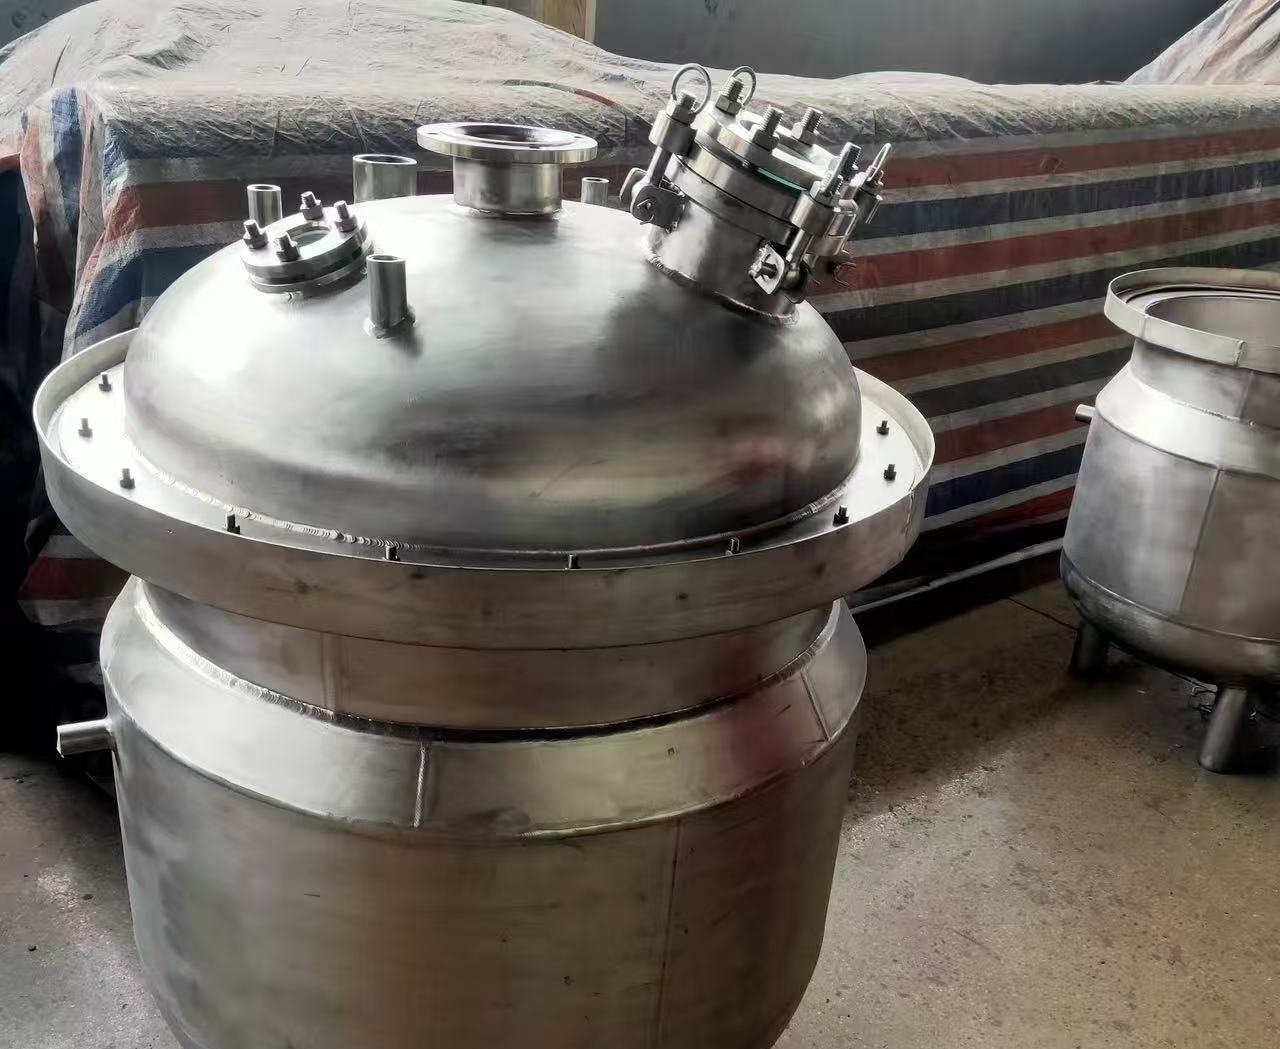
Разрушения покрытия реактора сводятся к шести причинам: термический удар с превышением указанных пределов — холодный удар ≤ 110 °C и тепловой удар ≤ 120 °C; механическое воздействие; контакт с мешалкой; воздействие сред, на которые покрытие не рассчитано; пустоты или утоньшения в покрытии; напряжения в рубашке, штуцерах и прижимах крышки. Среды, которые покрытие не выдерживает, конкретны: плавиковая кислота, растворы, содержащие фториды, фосфорная кислота концентрацией 30 % и выше при температуре выше 180 °C, а также сильная щёлочь при pH выше 12 и температуре 100 °C. Форма и расположение повреждения позволяют определить причину ещё до отправки хотя бы одной пробы.
1. Термический удар: пределы 110 °C и 120 °C — жёсткие ограничения
Стеклянная эмаль — это стекло. Её коэффициент расширения ниже, чем у стали, с которой она связана, поэтому каждый температурный скачок создаёт сдвиговые напряжения на границе. Пределы составляют: холодный удар ≤ 110 °C и тепловой удар ≤ 120 °C; они относятся к скачку, а не к рабочей температуре в спецификации.
Классический отказ — подача холодной среды в горячий аппарат: растворитель при 20 °C в аппарат при 140 °C даёт скачок 120 °C ещё до первого оборота мешалки. Пар в холодную рубашку действует так же, только с другой стороны; холодная промывка по горячему нижнему сливу — тоже.
На месте это выглядит как тонкая сетка поверхностных волосяных трещин, чаще всего вокруг нижнего слива, на стороне внутренней стенки со стороны рубашки или там, где скачок проявился первым. Если трещины видны только под лампой, причина термическая. Нагревайте и охлаждайте аппарат ступенями, используйте тёплую промывочную воду и вносите пределы в технологическую карту в °C, а не как «горячо» и «холодно».
2. Механическое воздействие: лопаты, прижимы и струи под давлением
Загрузка твёрдых материалов через край люка, стальная лопата, скребущая по стенке, упавший откидной прижим, струя высокого давления по прилипшему осадку. Результат — чашеобразная выбоина с открытой сталью в центре и расходящимися звёздчатыми трещинами, обычно на корпусе на уровне люка.
Правила простые. Загружайте через лоток, а не через край. Используйте деревянный или PTFE инструмент, никогда — металлическую щётку или скребок. Не направляйте струю высокого давления на поверхность с покрытием. Повреждение покрытия в одной точке можно отремонтировать, но только после того, как инструмент, который его нанёс, убран с площадки.
3. Контакт мешалки и отражательных перегородок: повторяющийся отказ
Изогнутый вал, изношенный подшипник, неверный диаметр импеллера или ослабшая перегородка дают чистую полосу задира на одной высоте или круговую дорожку на днище. Это механика, она повторяется в каждой партии и после ремонта будет точно в том же месте.
Прежде чем винить покрытие, измерьте биение вала и зазор между импеллером и стенкой на пустом аппарате. Индикатор часового типа и час работы закрывают вопрос; разрушенное покрытие — нет.
4. Химическое воздействие вне допустимых сред
Покрытие выдерживает неорганические и органические кислоты, органические растворители и слабые основания в различных концентрациях. Оно не выдерживает плавиковую кислоту, среды, содержащие фториды, фосфорную кислоту концентрацией 30 % и выше при температуре выше 180 °C, а также сильную щёлочь при pH выше 12 и температуре 100 °C. Два последних пункта следует читать как сочетания концентрации, pH и температуры, а не как отдельные числа.
Химическое повреждение выглядит иначе, чем термическое или механическое: потеря блеска на большой площади, поверхность типа «апельсиновой корки» или тёмное травление, отслаивание по линии жидкости или сварному шву вместо круговой формы. Если картина совпадает с зоной контакта жидкости, причина химическая.
Фториды — как раз то, что застаёт врасплох. Они приходят в сертификате на сырьё, в катализаторе или в моющем средстве при концентрации, которую никто не отметил. Проверьте входной анализ, прежде чем винить аппарат.
5. Точечные поры, утоньшения и ремонты
Не каждый отказ связан с процессом. Пора в сварном шве, утоньшение на шейке штуцера или заплата, нанесённая при изготовлении, откажут в свой срок. Для этого и нужен высоковольтный контроль: испытательное напряжение в kV задаётся в зависимости от толщины покрытия в mm, и оба значения должны быть в протоколе в виде чисел.
Запрашивайте протокол испытания и измерение толщины вместе с документацией на аппарат, а не после первой течи. При любом ремонте фиксируйте место, площадь в cm² и метод. Отремонтированное покрытие — не заводское, и тот, кто будет эксплуатировать аппарат дальше, имеет право это знать.
6. Напряжения в рубашке, штуцерах и прижимах
Стальной корпус расширяется сильнее, чем стекло на нём. Пар в рубашке, горячий штуцер или неподдерживаемый трубопровод, висящий на соединении с эмалевым покрытием, создают изгибные напряжения в покрытии. Трещины, начинающиеся у шейки штуцера или расходящиеся от уплотнительной поверхности люка, обычно связаны именно с этим.
Открытый аппарат типа K со съёмной крышкой открывают гораздо чаще, чем закрытый типа F с цельной головкой, поэтому его прижимная поверхность получает больше циклов нагрузки. Две привычки устраняют большую часть проблем: затягивайте прижимы крышки крест-накрест динамометрическим ключом и поддерживайте трубопроводы независимо от аппарата. Прижим, затянутый «на ощущение», нагружает одну сторону покрытия.
Как читать повреждение на месте: четыре вопроса
Прежде чем очищать зону, сфотографируйте её с масштабной линейкой и проведите контроль сплошности, чтобы найти истинную границу повреждения. Затем спросите:
- Где это? Нижний слив и стенка со стороны рубашки указывают на термическую причину. Уровень люка на корпусе — на механическое воздействие. Одна высота на стенке или круговая дорожка на днище — на мешалку. Шейка штуцера или поверхность люка — на напряжения. Расположение по линии жидкости — на химию.
- Какая форма? Сетка волосяных трещин — термическая. Выбоина с открытой сталью — механическое воздействие. Чистый задир — механика. Обширное травление или потеря блеска — химия. Трещина, расходящаяся от сварного шва, — напряжение.
- Что изменилось? Просмотрите записи по партиям, промывке и температурный журнал за последние десять партий. Дата отказа обычно совпадает с датой поступления нового сырья или выхода нового оператора.
- Это уже случалось здесь раньше? Повреждение в том же месте после ремонта означает, что причину не устранили, и повторный ремонт даст тот же результат.
Отказ покрытия — это улика, а не невезение. Место и форма указывают на причину, и причина обычно кроется в процессе или регламенте, а не в стекле.
Что делать дальше
Три шага по порядку. Получите вместе с аппаратом числовые данные: результаты высоковольтного контроля в kV, толщину покрытия в mm и пределы термического удара — холодный ≤ 110 °C, тепловой ≤ 120 °C, — внесённые в рабочий регламент. Мы собираем и проверяем их при предотгрузочной инспекции в Китае; они должны быть у вас до вскрытия ящика, а не после первой течи.
Во-вторых, повесьте шесть причин на один лист рядом с реактором и регистрируйте каждое событие: загрузку, промывку, температурный скачок, ремонт. Журнал, в котором за два дня до течи зафиксирован скачок 130 °C, прекращает спор с поставщиком, оператором и страховщиком.
В-третьих, если повреждение находится у штуцера, прижимной поверхности или крепления перегородки, рассматривайте это как проблему спецификации и возвращайтесь к чертежу. Именно в листе подтверждения спецификации, который вы утверждаете до изготовления, это и исправляется, и изменение там означает правку документа, а не остановку производства.