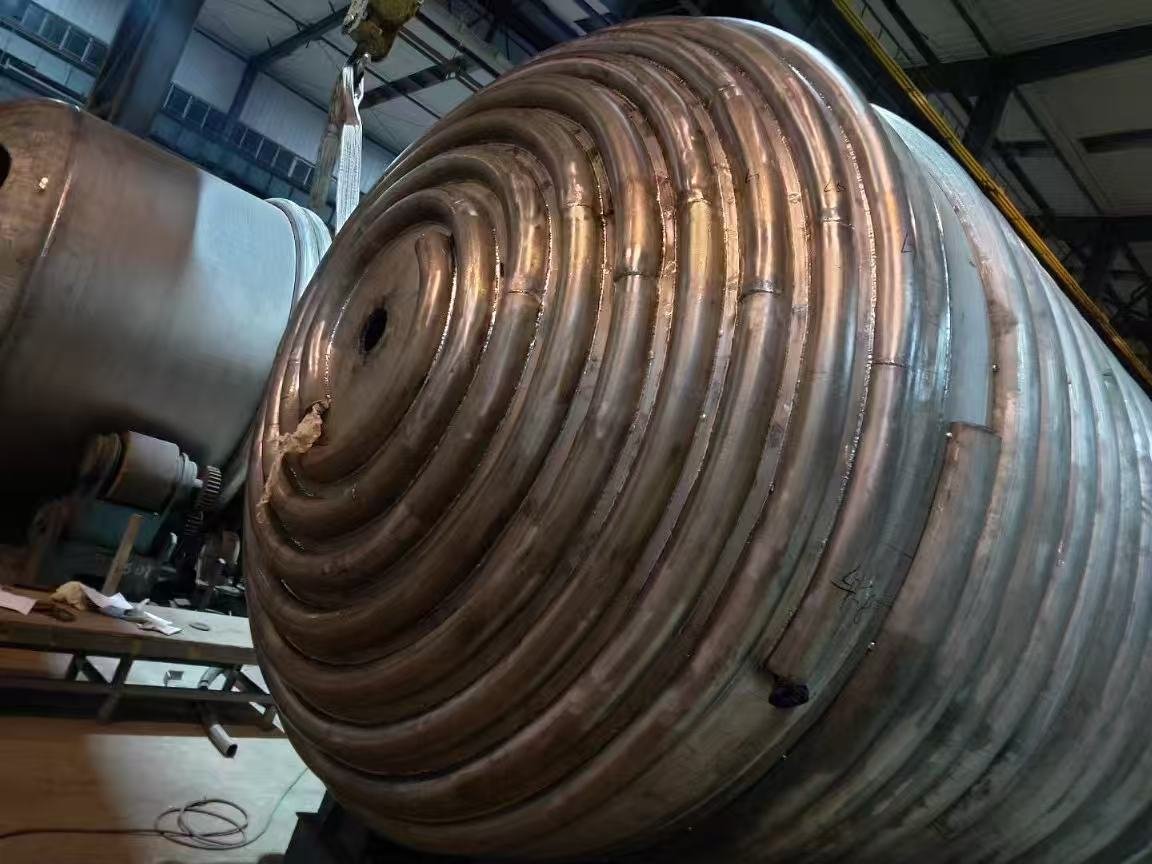
Первые 24 часа после прибытия нового реактора стоит разбить на четыре блока: 2 часа на распаковку и проверку документов до подписания накладной, 4 часа на установку и выверку по уровню, заполнение чистой водой с выдержкой не менее 2 часов и поэтапный пуск мешалки в этой же воде до проектной частоты вращения. Пока состояние стеклянной эмали не сверено с протоколом высоковольтного испытания в kV, а толщина покрытия — с замерами в mm, в аппарат не попадает ничего, кроме воды.
1. Часы 0–2: распаковать, пересчитать и проверить документы до подписи
Накладная — это расписка за ящики, а не за работающий аппарат. Вскройте каждый ящик, разложите детали и пересчитайте по упаковочному листу, пока водитель ещё не уехал. Заглушка штуцера или седло уплотнения, которые забыли отгрузить, после отъезда машины обернутся двумя неделями переписки.
Приёмку аппарата определяют три документа: протокол высоковольтного испытания эмали, замеры толщины покрытия в mm и протокол испытания давлением для внутреннего сосуда и рубашки. Запрашивайте их сразу, а не в конце дня. Именно эти две цифры — значение в kV и минимальная толщина в mm — у вас будут спрашивать следующие десять лет.
Сфотографируйте покрытие через лаз с фонарём, пока ничего не смонтировано. Любой скол, пузырь или изменение цвета фиксируется по серийному номеру аппарата в первый день, а не на сороковой. Стропить только за лапы и цапфы; никогда — за штуцер, приборный порт или патрубок рубашки.
2. Часы 2–6: установить, выверить по уровню, заземлить — и не подключать технологические трубопроводы
Поставьте аппарат на фундамент, выставьте подкладки под опорное кольцо или лапы и выведите по уровню в допуске, указанном на общем виде. Если в чертеже допуск не задан, рабочая цель — 1 mm на метр по фланцу аппарата. Болты затягивайте от руки; окончательный момент — только после первого теплового цикла.
Не поддавайтесь желанию подключить всё сразу. В первый день подключайте только то, что нужно для испытаний: линию воды, дренаж, манометр и патрубки рубашки. Течь, которая обнаружится за тремя метрами только что смонтированных трубопроводов, вы найдёте на третий день, а не в первый.
Для торцевого уплотнения сверьте чертёж уплотнения с содержимым ящика — неподвижное седло, пружинный блок, вторичные O-кольца — и подтвердите схему подачи запирающей или промывочной жидкости до первого оборота вала. Заземляйте аппарат и двигатель раздельно. Стеклянноэмалированный аппарат, соединённый с трубопроводом с футеровкой PTFE, — ненадёжный путь заземления.
3. Часы 6–12: залить воду, выдержать и обойти каждый стык
Заполните аппарат чистой водой температуры окружающей среды до проектного уровня жидкости, а не до края. Выдержите не менее 2 часов и осмотрите с фонарём и сухой ветошью каждый штуцер, лаз, фланец, вход и выход рубашки и нижний слив. В первый день в аппарате допустима только вода.
Рубашку испытывайте отдельно, при давлении, указанном в подтверждённом листе спецификации, и ни на bar больше. При испытании рубашки стеклянноэмалированные аппараты повреждают чаще всего: гидроиспытание давлением выше клейма ничего не доказывает, но может растрескать эмаль — ремонт обойдётся почти в стоимость аппарата. Для ориентира: стеклянноэмалированный реактор 3,000 L с рубашкой стоит 8,000–14,000 USD ex-works; ремонт покрытия на нём — серьёзная доля этой суммы, ещё без фрахта.
Соблюдайте пределы термоудара с первого же использования рубашки. Холодный удар ≤ 110 °C, тепловой удар ≤ 120 °C. Это исключает подачу пара в холодную рубашку в первый же день и холодной воды в горячую рубашку по окончании испытания. Выводите рубашку на режим и снимайте с него медленно — первые 24 часа точно не время выяснять, насколько быстро эмаль переносит ступенчатое изменение.
4. Часы 12–18: пуск мешалки в воде, уже залитой в аппарат
Сначала подтвердите направление вращения — при снятом кожухе муфты и пустом аппарате, на несколько секунд, сверив с arrow на приводе. Час работы мешалки в обратную сторону — тихий способ отвернуть гайку вала или повредить торцевое уплотнение.
Затем, не сливая воду после выдержки, пускайте поэтапно: 10–15 минут на низкой частоте, потом до проектной. Следите за током двигателя относительно номинала на шильдике, температурой редуктора, вибрацией на корпусе подшипника и за каплями из уплотнения. Небольшое ровное просачивание из сальникового уплотнения при приработке допустимо; торцевое уплотнение должно оставаться сухим.
Если ток монотонно растёт, а не стабилизируется, остановитесь и снова проверьте положение перегородок, зазор мешалки и направление вращения. Не допускайте работы стеклянноэмалированного или футерованного PTFE аппарата с вращающейся мешалкой без жидкости над ней — кроме тех нескольких секунд, что нужны для проверки направления.
5. Часы 18–24: КИП, предохранительное устройство и лист приёмки
К концу первого дня аппарат должен быть оснащён КИП и проверен на холодную: манометр и датчик сверены с эталоном, предохранительное устройство настроено и промаркировано на значение из листа спецификации, дренажи рубашки и аппарата проверены, запирающая жидкость уплотнения — на заявленном давлении. Записывайте фактические цифры, а не галочки в клетках.
В листе приёмки должны стоять серийный номер аппарата, значение высоковольтного испытания эмали в kV, минимальная толщина покрытия в mm, давления испытаний внутреннего сосуда и рубашки с временем выдержки, каждая ступень частоты вращения мешалки с током на ней, зафиксированная течь уплотнения и фамилия того, кто наблюдал за каждым шагом. Именно этот лист понадобится руководителю производства в Индии, Таиланде или Бразилии три года спустя, когда тот же аппарат попросят вывести на более тяжёлый режим.
6. Чего не должно случиться в первые 24 часа
- Никакой технологической среды. Ограничения по средам для эмали не обсуждаются: без плавиковой кислоты и сред с фторидами, без фосфорной кислоты 30 % и выше при температуре свыше 180 °C, без сильных щелочей выше pH 12 при 100 °C.
- Никакого испытательного давления выше клейма — ни на внутреннем сосуде, ни на рубашке.
- Никакого термического шага за пределы холодного удара ≤ 110 °C или теплового удара ≤ 120 °C.
- Никакого стропления за штуцеры, никакой сварки, шлифовки и ударов рядом с корпусом с футеровкой PTFE.
- Никакой подтяжки болтов крышки на горячем аппарате. Затягивать на холодную, затем проверить при температуре окружающей среды после первого теплового цикла.
7. До приезда машины
Упаковочный лист, протокол высоковольтного испытания, запись замеров толщины покрытия и общий вид должны лежать на столе до прибытия аппарата на площадку. Назначьте по одному ответственному на каждый из четырёх блоков и выдайте им лист фиксации, а не устный инструктаж.
Если в подтверждённом листе спецификации не хватает цифры — давление испытания рубашки, схема уплотнения, частота вращения мешалки, проектный уровень жидкости — остановитесь и получите её письменно до заливки воды. Всё, что есть в этом листе, дёшево исправить письмом и дорого — полным аппаратом.