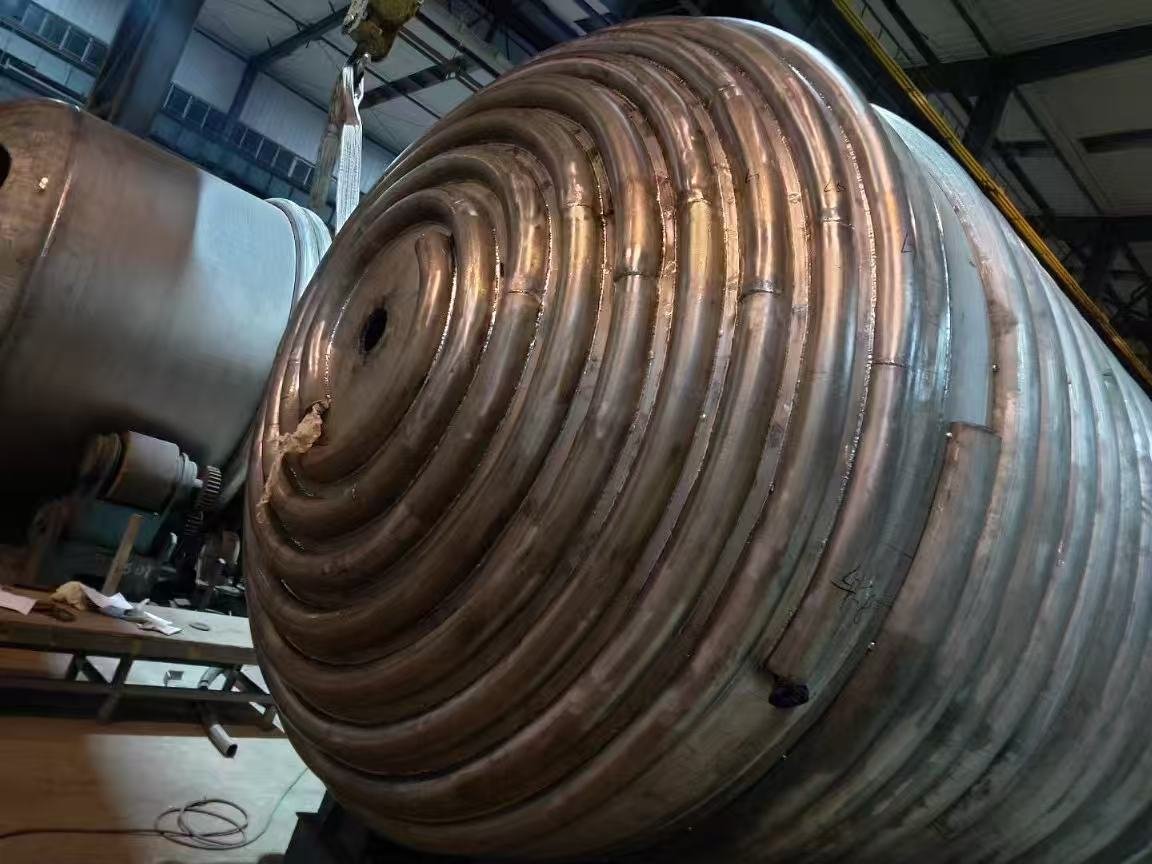
新反应釜到货后的24小时应按四段推进:签收送货单前用2小时开箱并核对文件,4小时就位找平,注清水并保压至少2小时,再用同一罐水分段试运行搅拌器至设计转速。在按kV核对搪玻璃层高压测试证书、核对以mm计的搪玻璃层厚度读数之前,釜内除水以外不得进入任何介质。
1. 第0–2小时:签字前开箱、清点、核对文件
送货单是箱子的收据,不是一台能用的反应釜的收据。趁司机还在门口,打开每个木箱,把零件摊开,对照装箱单清点。少一个管口盲板或一个密封座,等卡车走了就得扯上两周。
有三份文件决定这台釜收不收:搪玻璃层高压测试证书、以mm计的搪玻璃层厚度读数,以及内筒和夹套的试压记录。现在就索要,不要等到下班。kV数值和最小厚度(mm)这两个数,往后十年都会有人问你。
安装任何东西之前,用手电从人孔照进去给搪玻璃层拍照。任何崩瓷、气泡或变色,第一天就记到釜的序列号名下,不要拖到第四十天。只能用吊耳和耳轴起吊,绝不能吊管口、仪表口或夹套接口。
2. 第2–6小时:就位、找平、接地——工艺管道先不接
把釜放到基础上,在支撑环或支腿下加垫片,按总图公差找平。图纸没写的话,按釜法兰每米1 mm控制是可行的目标。螺栓先手拧紧,最终力矩等釜经过第一次热循环后再上。
别急着把所有东西都接上。第一天只接试压需要的东西:进水管、排水口、压力表和夹套接口。藏在新装的三米管道后面的漏点,你第三天才能发现,第一天发现不了。
机械密封要对照密封图纸清点箱内件——静环座、弹簧组、辅助O形圈——并在轴转动前确认隔离液或急冷液的走向。釜体和电机分别接地。搪玻璃釜接PTFE衬里管道,不能当作可靠的接地通路。
3. 第6–12小时:注水、保压、逐个接头检查
用常温清水注到设计液位,不要注满。保压至少2小时,用手电和干布检查每个管口、人孔、法兰、夹套进出口和底部出料口。第一天釜内只该有水。
夹套单独试压,按规格确认单上印的压力,一丝一毫都不能超。搪玻璃釜最容易在夹套试压时损坏:超过铭牌值做水压试验证明不了什么,却可能压裂搪玻璃层,维修费接近整台釜的价格。作为参照,3,000 L 夹套搪玻璃反应釜出厂价约 USD 8,000–14,000;同一台釜修一次搪玻璃层,不含运费就要占去其中相当大一块。
夹套第一次使用就要遵守温差冲击限值。冷冲击 ≤ 110 °C,热冲击 ≤ 120 °C。所以第一天下午不能往冷夹套里通蒸汽,试压结束时也不能往热夹套里灌冷水。夹套升温降温都要慢——头24小时不是试搪玻璃层能扛多快温度突变的时候。
4. 第12–18小时:用釜内已有的水试运行搅拌器
先确认转向:拆下联轴器护罩,釜内空着,点动几秒,对照减速机上的箭头。搅拌器反向转一小时,会悄无声息地把轴螺母拧松或把机械密封弄坏。
然后保持釜内保压水不动,分段运行:低速10–15分钟,再升到设计转速。关注电机电流是否超过铭牌额定值、减速机温度、轴承座振动,以及密封有无滴漏。填料密封在跑合期有轻微均匀渗漏可能算正常;机械密封应当保持干燥。
如果电流持续上升而不是趋于平稳,停机,重新检查挡板位置、搅拌桨间隙和转向。搪玻璃或PTFE衬里釜,搅拌器转动时叶轮上方必须有液体,除了确认转向的那几秒钟,不得空转。
5. 第18–24小时:仪表、泄压装置和验收签字表
第一天结束时,釜应完成仪表安装并做过冷态验证:压力表和变送器对照基准校验,泄压装置按规格书数值整定并挂牌,夹套和釜体排放口确认畅通,密封隔离液达到规定压力。记录实际数值,不要只在框里打勾。
签字表上要写明:釜的序列号、搪玻璃层kV测试值、搪玻璃层最小厚度(mm)、内筒和夹套试压压力及保压时间、每一档搅拌转速及对应电流、观察到的密封泄漏情况,以及每一步的见证人姓名。三年后同一台釜要承担更苛刻工况时,印度、泰国或巴西的厂长要的就是这张表。
6. 头24小时绝不能发生的事
- 不得进工艺介质。搪玻璃层的介质限值没有商量余地:不得使用氢氟酸或含氟介质,不得在180 °C以上使用30 %及以上磷酸,不得在100 °C下使用pH 12以上的强碱。
- 内筒或夹套试压不得超过铭牌值。
- 温差冲击不得超过冷冲击 ≤ 110 °C、热冲击 ≤ 120 °C。
- 不得吊管口,PTFE衬里筒体附近不得焊接、打磨或敲击。
- 热态釜上不得紧固盖螺栓。冷态上力矩,第一次热循环后回到常温再复紧。
7. 卡车到厂之前
釜到现场之前,把装箱单、高压测试证书、搪玻璃层厚度记录和总图摆在桌上。四个阶段各指定一名负责人,把记录表交到他们手上,不要只口头交代。
规格确认单上缺任何一个数——夹套试压压力、密封形式、搅拌转速、设计液位——先停下,注水前拿到书面确认。那张表上的每一项,发邮件改都便宜,釜装满了再改就贵了。