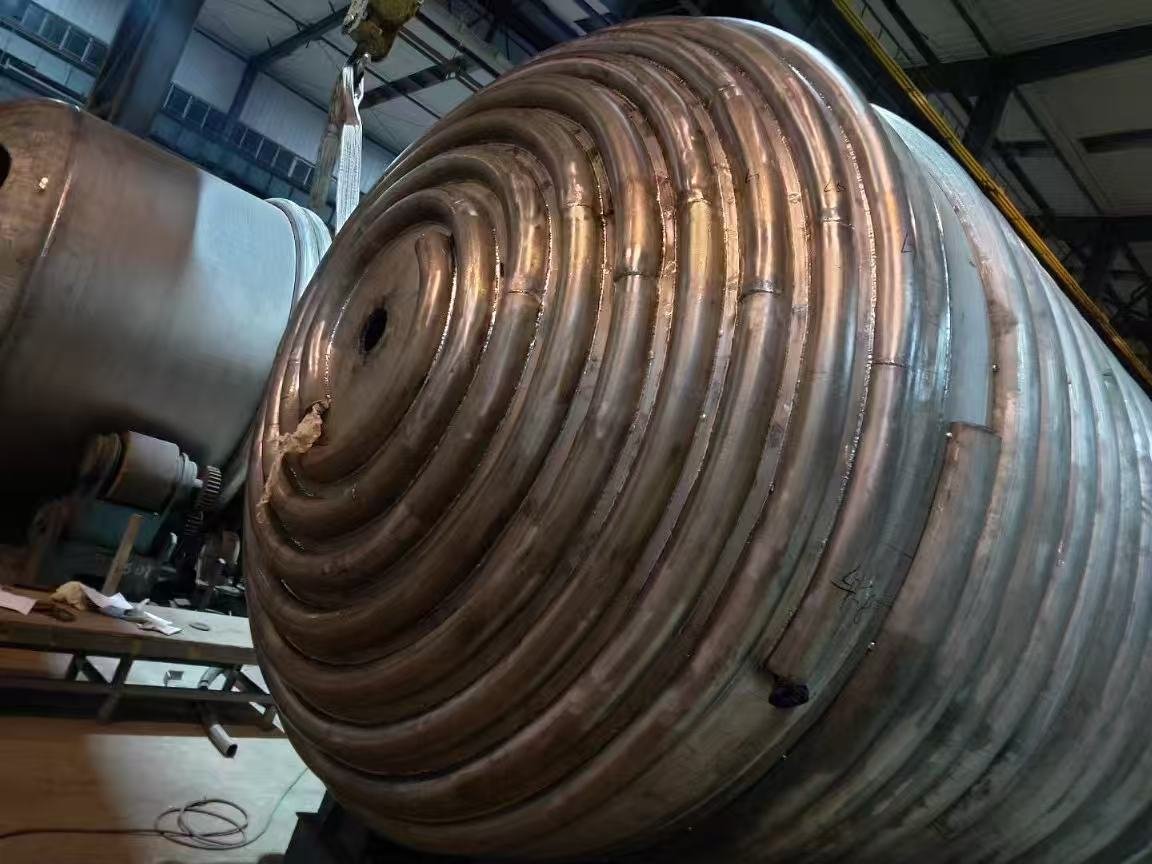
يجب أن تجري أول 24 ساعة بعد وصول مفاعل جديد ضمن أربع مراحل: ساعتان للتفريغ وفحص المستندات قبل توقيع إشعار التسليم، و4 ساعات للوضع والتسوية، وملء بماء نظيف مع ثبات لا يقل عن ساعتين، ثم تشغيل المحرّك/الخلاط على مراحل في الماء نفسه حتى السرعة التصميمية. لا يدخل إلى الوعاء سوى الماء حتى يتم التحقق من التبطين الزجاجي مقابل شهادة اختبار الجهد العالي بالـ kV وقراءات سماكة التبطين بالـ mm.
1. الساعات 0–2: فرّغ وعُدّ وافحص المستندات قبل التوقيع
إشعار التسليم إيصال لصناديق، لا لوعاء يعمل. افتح كل صندوق، ورتّب الأجزاء، وعُدّها مقابل قائمة التعبئة بينما السائق ما زال عند البوابة. غطاء فوهة أو مقعد مانع تسرب لم يُشحن أصلًا يصبح محادثة تمتد أسبوعين بعد مغادرة الشاحنة.
ثلاثة مستندات تحدد قبول الوعاء: شهادة اختبار الجهد العالي للتبطين، وقراءات سماكة التبطين بالـ mm، وسجل اختبار الضغط لكل من الوعاء الداخلي والغلاف. اطلبها الآن، لا في نهاية اليوم. هذان الرقمان — قيمة الـ kV والحد الأدنى للسماكة بالـ mm — هما ما ستُسأل عنهما طوال السنوات العشر القادمة.
صوّر التبطين عبر فتحة التفتيش باستخدام مصباح يدوي قبل تركيب أي شيء. أي تقشر أو فقاعة أو تغير لون يُسجّل مقابل الرقم التسلسلي للوعاء في اليوم الأول، لا في اليوم الأربعين. ارفع من عرى الرفع والمحاور فقط؛ لا ترفع أبدًا من فوهة أو منفذ أجهزة أو وصلة غلاف.
2. الساعات 2–6: ضعه وسوّه وأرّضه — واترك أنابيب المعالجة غير موصولة
ضع الوعاء على أساسه، وضع حشوات تحت حلقة الدعم أو الأرجل، وسوّه وفق السماحية في مخطط الترتيب العام. إذا لم يحدد المخطط شيئًا، فإن 1 mm لكل متر عبر شفة الوعاء هدف عملي. تدخل المسامير مشدودة باليد؛ ويؤجّل عزم الربط النهائي حتى يمر الوعاء بدورة حرارية أولى.
قاوم الرغبة في توصيل كل شيء. في اليوم الأول، وصّل فقط ما يحتاجه الاختبار: خط ماء، ومصرفًا، ومقياس ضغط، ووصلات الغلاف. التسرب الذي يظهر خلف ثلاثة أمتار من أنابيب مركّبة حديثًا هو تسرب ستكتشفه في اليوم الثالث، لا في اليوم الأول.
بخصوص مانع تسرب ميكانيكي، قارن مخطط المانع بما هو داخل الصندوق — المقعد الثابت، ومجموعة النوابض، وحلقات O الثانوية — وأكّد مسار سائل الحاجز أو الإخماد قبل دوران العمود. أرّض الوعاء والمحرك كلًا على حدة. الوعاء المبطّن بالزجاج الذي يغذي خط أنابيب مبطّن بـ PTFE ليس مسار تأريض موثوقًا.
3. الساعات 6–12: أدخل الماء، اثبت، وافحص كل وصلة
املأ بماء نظيف عند درجة الحرارة المحيطة إلى مستوى السائل التصميمي، لا إلى الحافة. اثبت لمدة لا تقل عن ساعتين وافحص كل فوهة، وفتحة التفتيش، والشفة، ومدخل ومخرج الغلاف، والمخرج السفلي باستخدام مصباح يدوي وقطعة قماش جافة. الماء هو الوسيط الوحيد الذي يجب أن يكون في الوعاء في اليوم الأول.
اختبر الغلاف منفصلًا، عند الضغط المطبوع في ورقة تأكيد المواصفات وليس بارًا واحدًا أكثر. اختبار الغلاف هو المكان الذي تتضرر فيه الوعاءات المبطّنة بالزجاج غالبًا: اختبار ضغط هيدروستاتيكي يتجاوز القيمة المختومة لا يثبت شيئًا وقد يشقق التبطين بتكلفة إصلاح تقترب من سعر الوعاء. للمقارنة، مفاعل مبطّن بالزجاج بغلاف سعة 3,000 L هو بند بتكلفة USD 8,000–14,000 تسليم المصنع؛ وإصلاح التبطين في الوعاء نفسه جزء كبير من ذلك، قبل الشحن.
احترم حدود الصدمة الحرارية من أول مرة يُستخدم فيها الغلاف. صدمة التبريد ≤ 110 °C، وصدمة التسخين ≤ 120 °C. هذا يستبعد البخار إلى غلاف بارد في أول فترة بعد الظهر، والماء البارد إلى غلاف ساخن عند انتهاء الاختبار. ارفع حرارة الغلاف واخفضها ببطء — أول 24 ساعة هي التوقيت الخطأ لاكتشاف مدى سرعة تحمّل التبطين لتغير مفاجئ.
4. الساعات 12–18: شغّل المحرّك/الخلاط في الماء الموجود أصلًا في الوعاء
أكّد اتجاه الدوران أولًا، مع إزالة واقي الوصلة والوعاء فارغ، لبضع ثوانٍ، وفق السهم على وحدة الإدارة. تشغيل المحرّك/الخلاط بالعكس لمدة ساعة طريقة هادئة لفك صامولة عمود أو إتلاف مانع تسرب ميكانيكي.
ثم، مع بقاء ماء الثبات في الوعاء، شغّل على مراحل: 10–15 دقيقة عند سرعة منخفضة، ثم حتى السرعة التصميمية. راقب تيار المحرك مقابل القيمة المقدرة على لوحة البيانات، ودرجة حرارة صندوق التروس، والاهتزاز عند مبيت المحمل، والمانع بحثًا عن أي تقطير. رشح خفيف ومنتظم من حشوة إحكام أثناء التشغيل التجريبي قد يكون طبيعيًا؛ أما مانع التسرب الميكانيكي فيجب أن يبقى جافًا.
إذا ارتفع التيار باطراد بدل أن يستقر، توقف وافحص موضع الحاجز، وخلوص الدافع، والاتجاه مرة أخرى. لا تشغّل وعاءً مبطّنًا بالزجاج أو بـ PTFE والمحرّك/الخلاط يدور دون سائل يغطي الدافع بما يتجاوز الثواني القليلة اللازمة لتأكيد الدوران.
5. الساعات 18–24: الأجهزة، وجهاز التنفيس، وورقة الاعتماد
بنهاية اليوم الأول يجب أن يكون الوعاء مجهزًا بالأجهزة ومُثبتًا على البارد: مقياس الضغط والمرسل مفحوصين مقابل مرجع، وجهاز التنفيس مضبوطًا وموسومًا عند القيمة في ورقة المواصفات، ومصارف الغلاف والوعاء مختبرة، وسائل حاجز المانع عند ضغطه المعلن. سجّل أرقامًا فعلية، لا علامات صح في خانات.
يجب أن تتضمن ورقة الاعتماد الرقم التسلسلي للوعاء، وقيمة اختبار الـ kV للتبطين، والحد الأدنى لسماكة التبطين بالـ mm، وضغطي اختبار الوعاء الداخلي والغلاف مع أزمنة الثبات، وكل سرعة تشغيل للمحرّك/الخلاط مع التيار المسحوب عند كل منها، وأي تسرب ملاحظ في المانع، واسم من راقب كل خطوة. تلك الورقة هي ما يحتاجه مدير مصنع في الهند أو تايلاند أو البرازيل بعد ثلاث سنوات عندما يُطلب من الوعاء نفسه أداء خدمة أصعب.
6. ما يجب ألا يحدث في أول 24 ساعة
- لا وسيط معالجة. حدود أوساط التبطين غير قابلة للتفاوض: لا حمض الهيدروفلوريك ولا أوساط حاوية للفلوريد، ولا حمض الفوسفوريك بتركيز 30 % أو أكثر عند أكثر من 180 °C، ولا قلوي قوي فوق pH 12 عند 100 °C.
- لا ضغط اختبار يتجاوز القيمة المختومة على الوعاء الداخلي أو الغلاف.
- لا تغيّر حراري يتجاوز صدمة التبريد ≤ 110 °C أو صدمة التسخين ≤ 120 °C.
- لا رفع بالفوهات، ولا لحام أو تجليخ أو صدمات قرب جسم مبطّن بـ PTFE.
- لا شد لمسامير الغطاء على وعاء ساخن. اربط على البارد، ثم أعد الفحص عند درجة الحرارة المحيطة بعد أول دورة حرارية.
7. قبل وصول الشاحنة
جهّز قائمة التعبئة، وشهادة الجهد العالي، وسجل سماكة التبطين، ومخطط الترتيب العام على الأرض قبل وصول الوعاء إلى الموقع. سمِّ شخصًا واحدًا لكل مرحلة من المراحل الأربع وأعطه ورقة التسجيل، لا إحاطة شفهية.
إذا كان رقم مفقودًا من ورقة تأكيد المواصفات — ضغط اختبار الغلاف، أو ترتيب المانع، أو سرعة المحرّك/الخلاط، أو مستوى السائل التصميمي — توقف واحصل عليه كتابيًا قبل دخول الماء. كل ما في تلك الورقة رخيص التصحيح بالبريد الإلكتروني ومكلف التصحيح والوعاء ممتلئ.