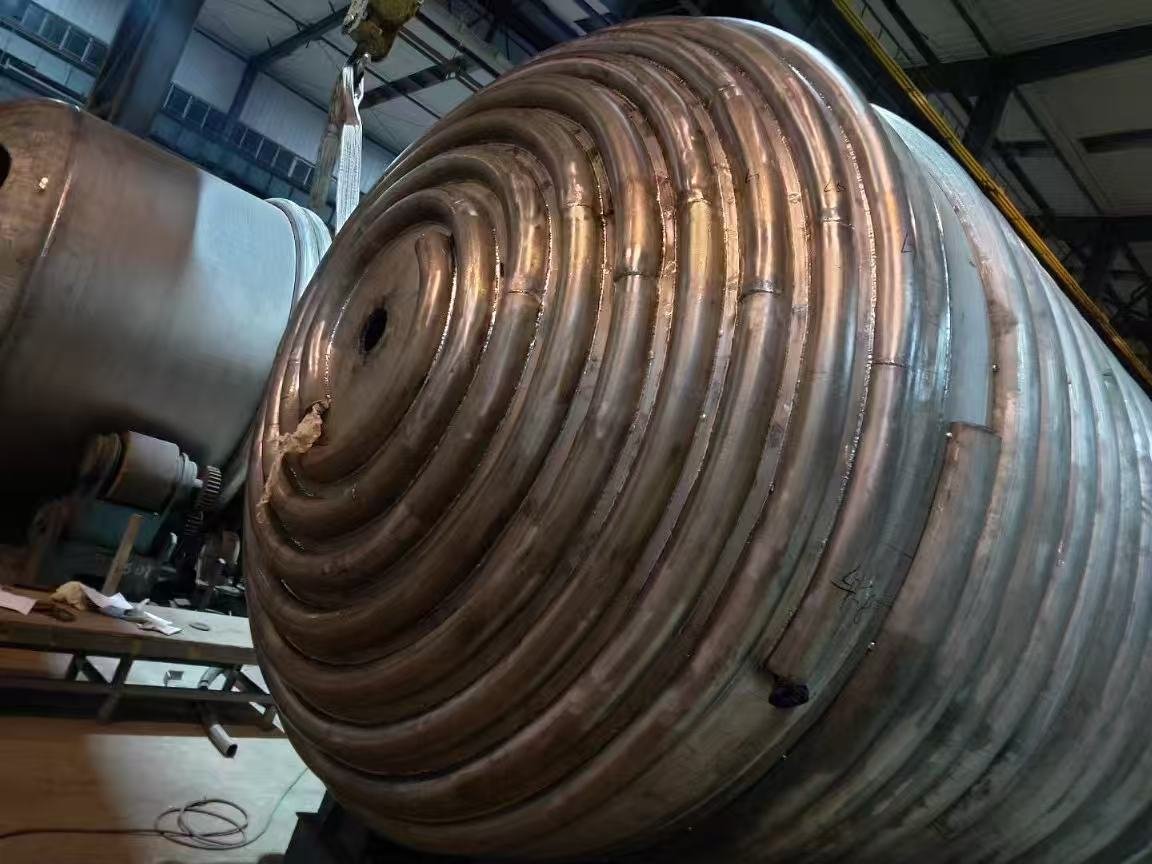
Las primeras 24 horas tras la llegada de un reactor nuevo deben transcurrir en cuatro bloques: 2 horas de desembalaje y verificación de documentos antes de firmar el albarán de entrega, 4 horas de colocación y nivelación, un llenado con agua limpia y mantenimiento de al menos 2 horas, y una puesta en marcha escalonada del agitador en esa misma agua hasta la velocidad de diseño. Nada más que agua entra en el reactor hasta que el revestimiento de vidrio se verifique contra el certificado de prueba de alta tensión en kV y las lecturas de espesor del revestimiento en mm.
1. Horas 0–2: desembalar, contar y verificar documentos antes de firmar
Un albarán de entrega es un recibo de cajas, no de un reactor en funcionamiento. Abra cada caja, disponga las piezas y cuéntelas contra la lista de embalaje mientras el conductor aún está en la puerta. Una tapa ciega de boquilla o un asiento de sello que nunca se envió es una conversación de dos semanas una vez que el camión se ha ido.
Tres documentos deciden si el reactor se acepta: el certificado de prueba de alta tensión del revestimiento, las lecturas de espesor del revestimiento en mm y el registro de prueba de presión tanto del recipiente interior como de la camisa. Pídalos ahora, no al final del día. Esos dos números —la cifra en kV y el espesor mínimo en mm— son de los que le preguntarán durante los próximos diez años.
Fotografíe el revestimiento a través de la boca de hombre con una linterna antes de instalar nada. Cualquier desconchón, burbuja o decoloración se registra contra el número de serie del reactor el primer día, no el día cuarenta. Eleve solo por las orejetas y los muñones; nunca por una boquilla, una toma de instrumento o una conexión de camisa.
2. Horas 2–6: colocarlo, nivelarlo, conectarlo a tierra —y dejar sin conectar las tuberías de proceso
Coloque el reactor sobre su cimentación, calce bajo el anillo de soporte o las patas y nivele según la tolerancia del plano de disposición general. Si el plano no lo especifica, 1 mm por metro a través de la brida del reactor es un objetivo viable. Los pernos se aprietan con la mano; el par final espera hasta que el reactor haya pasado por su primer ciclo térmico.
Resista la tentación de conectarlo todo. Durante el primer día, conecte solo lo que necesita la prueba: una línea de agua, un desagüe, un manómetro y las conexiones de la camisa. Una fuga que aparece detrás de tres metros de tubería recién instalada es una fuga que se encuentra el tercer día, no el primero.
En un sello mecánico, compare el plano del sello con lo que hay en la caja —asiento estacionario, juego de resortes, juntas tóricas secundarias— y confirme la ruta del fluido de barrera o de enfriamiento antes de que gire el eje. Conecte a tierra el reactor y el motor por separado. Un reactor con revestimiento de vidrio que alimenta una tubería revestida de PTFE no es una ruta de tierra fiable.
3. Horas 6–12: llenar con agua, mantener y revisar cada junta
Llene con agua limpia a temperatura ambiente hasta el nivel de líquido de diseño, no hasta el borde. Mantenga durante al menos 2 horas e inspeccione cada boquilla, la boca de hombre, la brida, la entrada y salida de la camisa y la salida inferior con una linterna y un paño seco. El agua es el único medio que debe estar en el reactor el primer día.
Pruebe la camisa por separado, a la presión impresa en la hoja de confirmación de especificaciones y no un bar más. La prueba de la camisa es donde los reactores con revestimiento de vidrio se dañan con mayor frecuencia: una prueba hidrostática realizada por encima del valor estampado no demuestra nada y puede agrietar el revestimiento con un coste de reparación que se acerca al precio del reactor. Como referencia, un reactor de 3.000 L con camisa y revestimiento de vidrio es un artículo de 8.000–14.000 USD en fábrica; una reparación del revestimiento en el mismo reactor es una fracción importante de eso, antes del flete.
Respete los límites de choque térmico desde la primera vez que se utilice la camisa. Choque de frío ≤ 110 °C, choque de calor ≤ 120 °C. Eso descarta vapor en una camisa fría la primera tarde, y agua fría en una camisa caliente cuando termina la prueba. Suba y baje la temperatura de la camisa lentamente: las primeras 24 horas son el momento equivocado para descubrir con qué rapidez el revestimiento acepta un cambio brusco.
4. Horas 12–18: poner en marcha el agitador en el agua que ya está en el reactor
Confirme primero el sentido de giro, con el protector del acoplamiento quitado y el reactor vacío, durante unos segundos, contra la flecha del accionamiento. Hacer girar un agitador al revés durante una hora es una forma silenciosa de aflojar una tuerca del eje o dañar un sello mecánico.
Luego, con el agua de mantenimiento aún en el reactor, ponga en marcha por etapas: 10–15 minutos a baja velocidad, luego hasta la velocidad de diseño. Observe la corriente del motor contra la potencia nominal de la placa, la temperatura del reductor, la vibración en el alojamiento del rodamiento y el sello por si hay goteo. Un ligero goteo uniforme de un prensaestopas durante el rodaje puede ser normal; un sello mecánico debe permanecer seco.
Si la corriente sube de forma constante en lugar de estabilizarse, deténgase y verifique de nuevo la posición de los deflectores, el huelgo del impulsor y el sentido de giro. No haga funcionar un reactor con revestimiento de vidrio o revestido de PTFE con el agitador girando y sin líquido sobre el impulsor más allá de los pocos segundos necesarios para confirmar el sentido de giro.
5. Horas 18–24: instrumentos, dispositivo de alivio y hoja de aprobación
Al final del primer día, el reactor debe estar instrumentado y probado en frío: manómetro y transmisor verificados contra una referencia, dispositivo de alivio ajustado y etiquetado al valor de la hoja de especificaciones, desagües de camisa y reactor comprobados, fluido de barrera del sello a su presión indicada. Registre números reales, no marcas en casillas.
La hoja de aprobación debe contener el número de serie del reactor, el valor de la prueba de kV del revestimiento, el espesor mínimo del revestimiento en mm, las presiones de prueba del recipiente interior y de la camisa con los tiempos de mantenimiento, cada velocidad del agitador con la corriente consumida en cada una, la fuga observada en el sello y el nombre de la persona que supervisó cada paso. Esa hoja es lo que un gerente de planta en India, Tailandia o Brasil necesitará tres años después cuando se pida al mismo reactor un servicio más exigente.
6. Lo que no debe ocurrir en las primeras 24 horas
- Ningún medio de proceso. Los límites de medios del revestimiento no son negociables: nada de ácido fluorhídrico ni medios con fluoruro, nada de ácido fosfórico al 30 % o superior por encima de 180 °C, nada de álcali fuerte por encima de pH 12 a 100 °C.
- Ninguna presión de prueba por encima del valor estampado en el recipiente interior o en la camisa.
- Ningún salto térmico más allá del choque de frío ≤ 110 °C o choque de calor ≤ 120 °C.
- No elevar por las boquillas, y no soldar, amolar ni impactar cerca de una carcasa revestida de PTFE.
- No apretar los pernos de la tapa en un reactor caliente. Apriete en frío y vuelva a verificar a temperatura ambiente después del primer ciclo térmico.
7. Antes de que llegue el camión
Tenga la lista de embalaje, el certificado de alta tensión, el registro de espesor del revestimiento y el plano de disposición general a mano antes de que el reactor llegue a la planta. Designe a una persona para cada uno de los cuatro bloques y entrégueles la hoja de registro, no una instrucción verbal.
Si falta un dato en la hoja de confirmación de especificaciones —presión de prueba de la camisa, disposición del sello, velocidad del agitador, nivel de líquido de diseño—, deténgase y consígalo por escrito antes de que entre el agua. Todo lo que figura en esa hoja es barato de corregir por correo electrónico y caro de corregir con el reactor lleno.