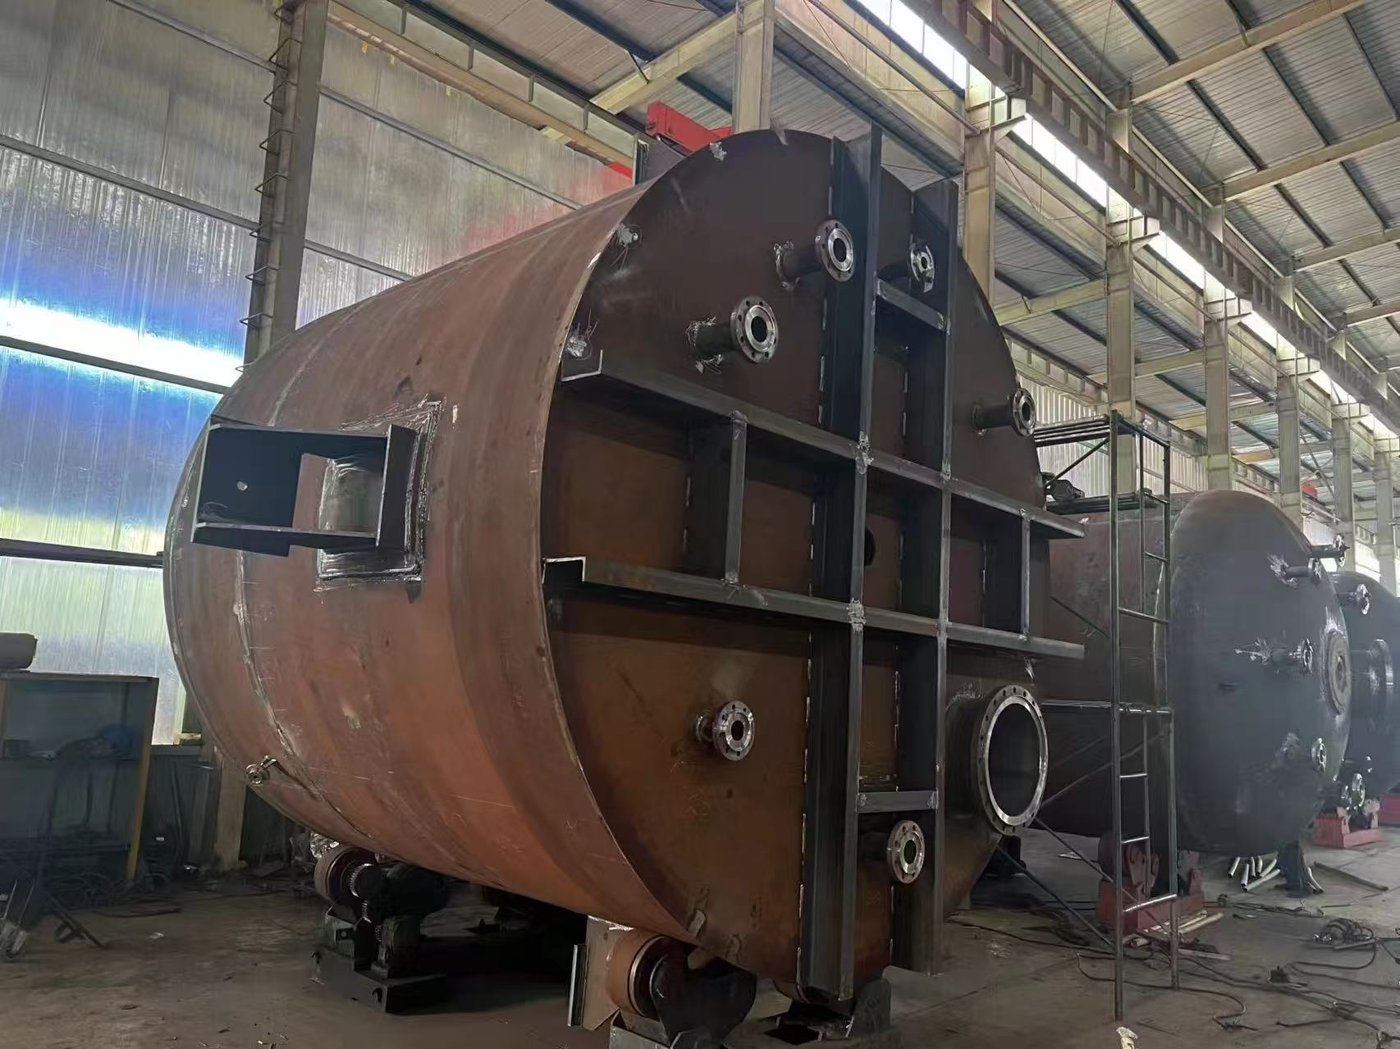
عادةً ما تكون سماكة التبطين الزجاجي في المفاعل الصيني 0.8–1.0 mm لخدمة الأحماض القياسية و1.5–2.0 mm حيث تكون المواد الصلبة أو الدورات الحرارية المتكررة ضمن الخدمة، وتُقاس بوحدة mm على الوعاء النهائي وتُسجَّل إلى جانب نتيجة اختبار الجهد العالي بوحدة kV. الرقم المهم هو أدنى قراءة على الجسم والرأس السفلي، وليس المتوسط، ويجب أن يرد في ورقة تأكيد المواصفات التي تعتمدها قبل بدء التصنيع.
1. السماكة قرار تصميمي وليست درجة جودة
كل وعاء مبطّن بالزجاج يغادر المصنع بعد اجتيازه اختبار الجهد العالي بوحدة kV، وتخبرك تلك الشهادة أن الطبقة متصلة. لكنها لا تخبرك أن الطبقة سميكة بما يكفي لخدمتك. السماكة رقم منفصل يُقرأ بوحدة mm، وهو الذي يحدد مدة بقاء التبطين بعد أن يقف الوعاء في مصنعك.
يُحرق الزجاج على الفولاذ كطبقة زجاجية. الطبقة الأسمك تحمل تدرجًا حراريًا أشد عبر مقطعها العرضي عندما يتعرض الوعاء لصدمة؛ والطبقة الأرق فيها مادة أقل تفقدها أمام التآكل والتصادم. لا يوجد رقم صحيح واحد، بل رقم يطابق ما تطلبه من الوعاء.
2. السماكات الأربع وأين تناسب كل واحدة
0.8 mm — خدمة نظيفة، أوعية صغيرة، انتقال الحرارة أولًا
مذيبات عضوية نظيفة، وأحماض غير عضوية مخففة، ولا مواد صلبة معلقة، ولا تعقيم متكرر بالبخار في الموقع. زجاج أقل بين الغلاف والمادة المعالجة يعني انتقال حرارة أفضل بشكل هامشي، وعلى وعاء صغير يكون هذا الفرق قابلًا للقياس. المقايضة هي الاحتياطي: عند 0.8 mm توجد مادة قليلة جدًا يمكن فقدانها قبل أن يصل مسام إلى الفولاذ.
1.0 mm — الخيار الافتراضي لخدمة الأحماض العامة
بالنسبة لمعظم الأوعية بين 50 و30,000 L التي تتعامل مع أحماض غير عضوية وعضوية ومذيبات عضوية وقواعد ضعيفة بتراكيز مختلفة، فإن حدًا أدنى 1.0 mm على الجسم والرأس السفلي هو المواصفة المعقولة. يتحمل التقليب العادي والغسل العادي وخطأ المشغّل العادي دون طلب عناية خاصة.
1.5 mm — المواد الصلبة العالقة والدورات الحرارية
المعلقات، والحفاز البلوري، والملاط الذي يترسب على الرأس السفلي، والأوعية التي ترى انتقالات ساخنة وباردة متكررة. التآكل عملية تجليخ بطيئة ويحتاج إلى مادة ليَجلخها. إذا كان الخلاط يقذف المواد الصلبة على الجدار، فلا تشترِ 0.8 mm وتأمل أن ينجح الأمر.
2.0 mm — خدمة شاقة، مع كلفة حرارية
تقليب شديد مع مواد صلبة قاسية، وأوساط عدوانية لكن خالية من الفلوريد، وأوعية كبيرة فيها الكثير من التلامس مع الرأس السفلي. افهم المقايضة: البنية نفسها التي تقاوم التآكل أكثر عرضة للتشقق تحت الصدمة الحرارية. تحدّد ورقة مواصفاتنا الصدمة الباردة عند ≤ 110 °C والصدمة الحرارية الساخنة عند ≤ 120 °C، وتبطين بسماكة 2.0 mm لديه هامش أقل على هذه الأرقام من تبطين 1.0 mm.
3. كيف تتحقق من السماكة بمقياس في الموقع
يعمل مقياس الطلاء بالحث المغناطيسي أو التيارات الدوامية على ركيزة فولاذية ويكلف أقل من يوم توقف. تُستخدم المقاييس فوق الصوتية حيث يكون جانب واحد فقط متاحًا. أيًا كان ما تستخدمه، عايره على شريحة معايرة بسماكة معروفة على الفولاذ نفسه قبل أن تثق بقراءة واحدة.
- قِس قبل التركيب، على سطح نظيف وجاف، والوعاء عند درجة الحرارة المحيطة.
- خُذ القراءات عند نقاط ثابتة: أرباع الجسم الأربعة، ومركز الرأس السفلي مع أربع نقاط على نصف قطره، والرأس العلوي، وحول فتحة التفتيش.
- أضف نقاطًا إضافية حيث يصطدم دفع الخلاط بالجدار وحيث تترسب المواد الصلبة. هذه هي المناطق التي تفشل أولًا.
- أبقِ المسبار مستويًا على الأسطح المنحنية. المقياس المرفوع عند حافة رأس مقوّس يعطي قراءة منخفضة، والقراءة المنخفضة تبدأ جدلًا لا حاجة له.
- سجّل الحد الأدنى لا المتوسط مقابل الرقم التسلسلي للوعاء. عشر قراءات لكل متر مربع قاعدة عملية للجسم؛ والمخطط هو المرجع إذا حدد شبكة.
ثم ضع ذلك الرقم بجانب سجل اختبار الجهد العالي بوحدة kV والفحص البصري عبر فتحة التفتيش. ثلاثة سجلات معًا — رقم kV، والحد الأدنى بوحدة mm، وصورة لأي تشظٍ أو فقاعة — هي ما ستُسأل عنه في السنة الخامسة، لا مذكرة التسليم.
4. ما الذي تكلفك إياه الطبقة الرقيقة فعليًا
الفشل ليس تشققًا دراماتيكيًا. إنه مسام يصل إلى الفولاذ، وحمض يتسلل خلف الزجاج، وتآكل يرفع رقعة من التبطين عن الجدار، ودفعة ملوثة بعد ثمانية عشر شهرًا من التشغيل التجريبي. عندها يكون الوعاء خارج الضمان، ويكون الإصلاح إعادة تبطين لا ترميمًا سطحيًا.
اختبار الجهد العالي موجود لاكتشاف تلك المسارات عبر الطبقة. التبطين الذي يجتاز عند kV المحدد دون احتياطي قد اختُبر إلى حدّه لا فوقه. لهذا السبب يجب ذكر حد أدنى بوحدة mm ورقم kV في السطر نفسه من الورقة نفسها.
5. ما الذي تكلفك إياه الطبقة السميكة
المال أولًا. طبقات أكثر، ودورات حرق أكثر، ومناولة أكبر بينها، ونسبة مرفوضات أعلى في المصنع. يظهر ذلك في السعر وفي المهلة، ويظهر سواء احتاجت خدمتك ذلك أم لا. ثانيًا، الصدمة الحرارية: تقلل السماكة الهامش على حدي الصدمة الباردة ≤ 110 °C والصدمة الحرارية الساخنة ≤ 120 °C أعلاه. ثالثًا، يمكن للطبقة السميكة أن تخفي عيبًا، لأن فقاعة تقع على عمق 1.6 mm تحت السطح ما زالت تعطي قراءة 2.0 mm على المؤشر.
وهناك أيضًا الحجة الصادقة لاختيار سماكة أقل. التبطين بسماكة 1.0 mm جيد الالتصاق على فولاذ محضّر جيدًا يتفوق في كل مرة على تبطين بسماكة 2.0 mm سيئ الالتصاق، ولا تغني أي قراءة مقياس عن الالتصاق.
6. ما الذي تكتبه في ورقة تأكيد المواصفات
حدّد سماكة دنيا بوحدة mm واذكر أين تنطبق: الجسم، والرأس السفلي، والرأس العلوي، والفوهات. حدّد اختبار الجهد العالي بوحدة kV في السطر نفسه. حدّد نقاط القياس، واطلب تسليم القراءات مقابل الرقم التسلسلي للوعاء.
أكّد الأوساط مقابل حدود التبطين في الجولة نفسها: غير مناسب لحمض الهيدروفلوريك أو الأوساط الحاملة للفلوريد، ولا لحمض الفوسفوريك بتركيز ≥ 30 % فوق 180 °C، ولا للقلويات القوية فوق pH 12 عند 100 °C. السماكة لا تشتري لك كيمياء لم يُصمم التبطين للتعامل معها.
7. الخلاصة
حدّد 1.0 mm كحد أدنى على الجسم والرأس السفلي لخدمة الأحماض القياسية، و1.5–2.0 mm عندما تكون المواد الصلبة أو الدورات الحرارية ضمن الخدمة، و0.8 mm فقط حيث يتفوق انتقال الحرارة فعليًا على التآكل. ضع السماكة ورقم kV ونقاط القياس في الورقة التي توقّعها، ثم تحقق من الحد الأدنى للقراءة بمقياس معاير قبل توصيل الوعاء بالأنابيب. إذا كان مخططك صامتًا عن أي من الثلاثة، فاسأل — فهذا هو الغرض من ورقة تأكيد المواصفات.