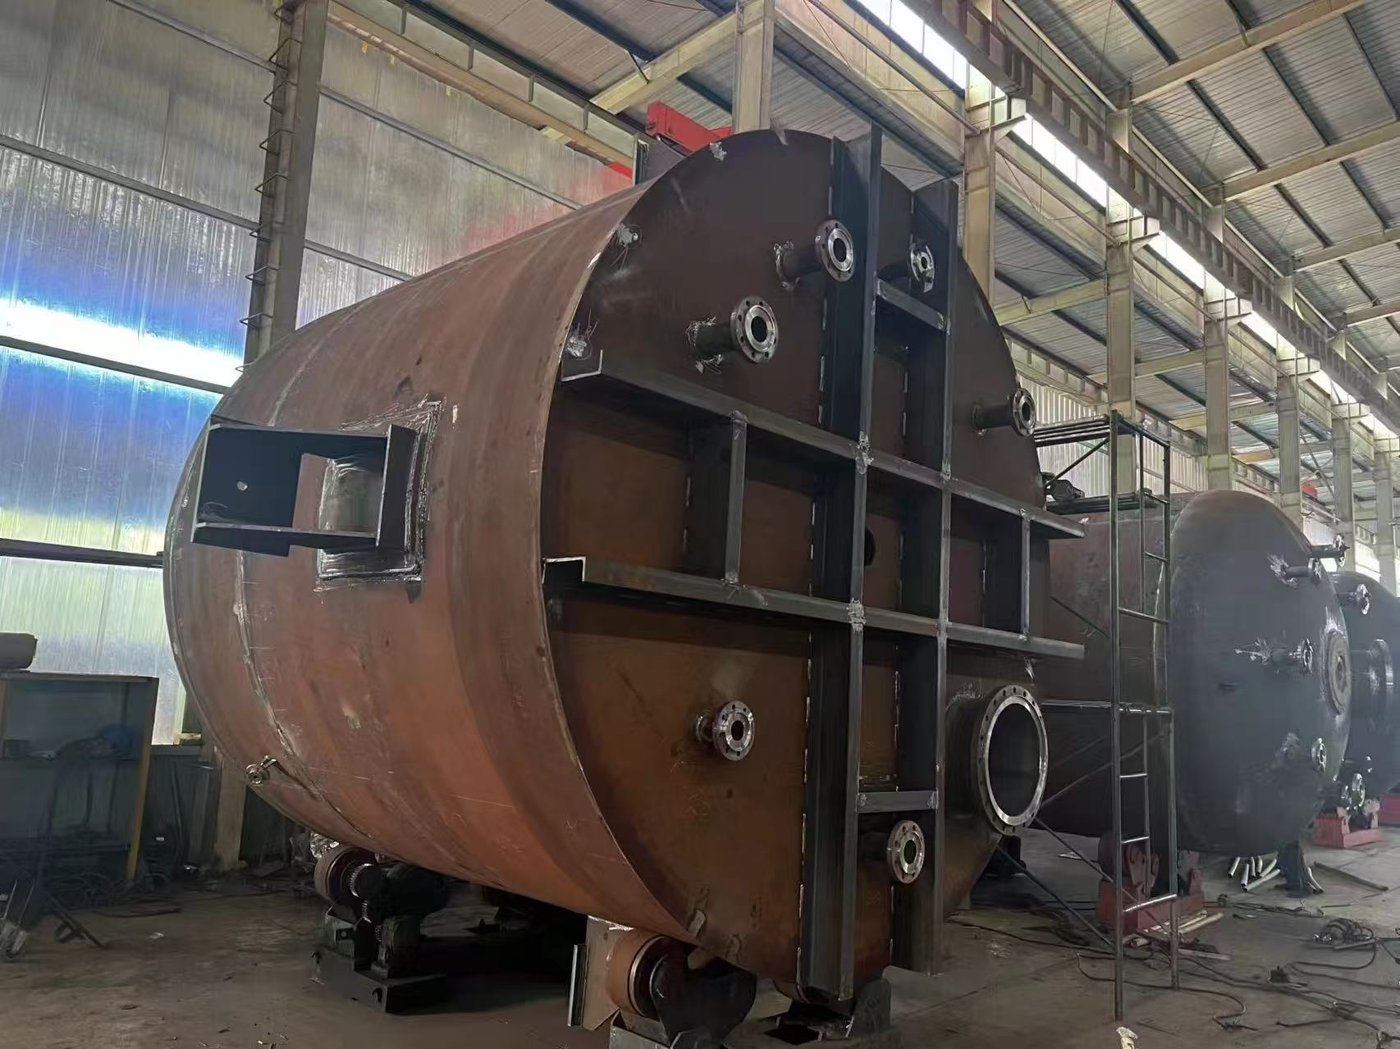
国内反应釜的搪玻璃层,常规酸性工况通常为 0.8–1.0 mm,介质含固体颗粒或反复冷热循环时为 1.5–2.0 mm;厚度在成品设备上以 mm 实测,并与以 kV 计的高压电检验结果记录在一起。真正要看的是筒体和下封头上的最小读数,不是平均值,而且要写进开工前你签字确认的规格确认单。
1. 厚度是设计决策,不是质量评分
每台搪玻璃设备出厂前都通过了以 kV 计的高压电检验,这份证书说明搪玻璃层连续,但不说明这层厚度对你的工况够用。厚度是另一个数值,以 mm 计,正是它决定设备装到你的车间之后搪玻璃层能用多久。
搪玻璃层是烧附在钢体上的玻璃质层。设备受到温度冲击时,厚层自身截面上的温度梯度更陡;薄层可供磨损和冲击消耗的材料更少。没有一个放之四海皆准的数值,只有与设备实际任务相匹配的数值。
2. 四档厚度分别用在哪里
0.8 mm —— 洁净工况、小容积设备,换热优先
洁净有机溶剂、稀无机酸,不含悬浮固体,不做反复蒸汽灭菌。夹套与物料之间的玻璃层薄一些,换热略好,在小容积设备上这点差别是能测出来的。代价是余量:0.8 mm 时,几乎没多少材料可磨,一磨穿就是针孔见钢。
1.0 mm —— 一般酸性工况的默认选择
50 至 30,000 L 的大多数设备,处理各种浓度的无机酸、有机酸、有机溶剂和弱碱,筒体与下封头最低 1.0 mm 是合理的规格。这种厚度能扛住正常搅拌、正常冲洗和正常的操作失误,不需要额外小心伺候。
1.5 mm —— 含悬浮固体与冷热循环
悬浮液、结晶催化剂、会在下封头沉积的浆料,以及反复经历冷热交替的设备。磨损是个缓慢的研磨过程,得有材料给它磨。如果搅拌器把固体甩向壁面,别买 0.8 mm 再指望碰运气。
2.0 mm —— 重载工况,但要付热震代价
硬质固体加重搅拌、腐蚀性强但不含氟的介质、下封头接触量大的大型设备。要明白这笔交易:抗磨性更好的同一套结构,在热冲击下更容易开裂。我们的规格单把冷冲击限定在 ≤ 110 °C、热冲击限定在 ≤ 120 °C,2.0 mm 的搪玻璃层在这些数值上的余量比 1.0 mm 更小。
3. 现场如何用测厚仪验证厚度
磁感应或电涡流涂层测厚仪适用于钢基体,成本不到一天的停机损失。只有单面可接触时,用超声波测厚仪。无论用哪种,先在同一钢种的已知厚度标准片上校准,再相信任何一个读数。
- 在安装前测量,表面清洁干燥,设备处于环境温度。
- 在固定点读数:筒体四个象限、下封头中心及其半径上的四个点、上封头,以及人孔周围。
- 在搅拌器排出流冲击壁面的位置和固体沉积处增加测点,这些部位最先失效。
- 在曲面上探头要贴平。在碟形封头边缘翘起测出来的读数偏低,一个偏低的读数会引来一场谁都不想有的争执。
- 按设备编号记录最小值而非平均值。筒体每平方米 10 个读数是个可用的经验值;图纸若规定了网格,以图纸为准。
然后把这个数值和以 kV 计的高压电检验记录、通过人孔做的目视检查放在一起。三份记录——kV 数值、最小 mm 值、任何崩瓷或气泡的照片——到第五年别人问你要的是这些,不是送货单。
4. 搪玻璃层偏薄的真实代价
失效并不是轰然开裂。而是一个针孔通到钢体,酸液渗到玻璃层背后,腐蚀把一块搪玻璃层从壁面顶起来,投运十八个月后出现一批污染物料。到那时设备已过质保,要做的是重新搪玻璃,不是补一补。
高压电检验就是用来找出这些贯穿搪玻璃层的通道。在规定的 kV 下勉强通过、毫无余量的搪玻璃层,是被测到了极限,而不是测在极限之上。这正是要在同一张单子的同一行里同时写明最小 mm 值和 kV 数值的原因。
5. 搪玻璃层过厚的代价
首先是钱。更多道涂层、更多次烧成、中间更多次搬运,出厂废品率也更高。这些都会体现在价格和交期上,而且不管你的工况需不需要,它都照样体现。其次是热冲击:厚度会压缩前面 ≤ 110 °C 冷冲击和 ≤ 120 °C 热冲击限值上的余量。第三,厚层会掩盖缺陷——藏在表面下 1.6 mm 处的气泡,表盘上照样读 2.0 mm。
也有该做薄的实在理由。在表面处理到位的钢体上结合良好的 1.0 mm 搪玻璃层,任何时候都胜过结合不良的 2.0 mm,任何测厚读数都替代不了结合强度。
6. 规格确认单上要写什么
写明最小厚度(mm)及适用部位:筒体、下封头、上封头、管口。同一行写明以 kV 计的高压电检验。写明测点位置,并要求读数按设备编号提交。
同时按搪玻璃层的适用范围核对介质:不适用于氢氟酸或含氟介质,不适用于浓度 ≥ 30 % 且温度高于 180 °C 的磷酸,不适用于 100 °C 下 pH > 12 的强碱。厚度买不来这套搪玻璃层本就不该处理的化学介质。
7. 结论
常规酸性工况,筒体和下封头最低按 1.0 mm 订货;工况含固体或冷热循环时取 1.5–2.0 mm;只有在换热确实比磨损更重要时才用 0.8 mm。把厚度、kV 数值和测点写进你签字的那张单子,然后在设备接管配管之前,用校准过的测厚仪核实最小读数。这三点里若有任何一点图纸没写,就去问——规格确认单就是干这个用的。