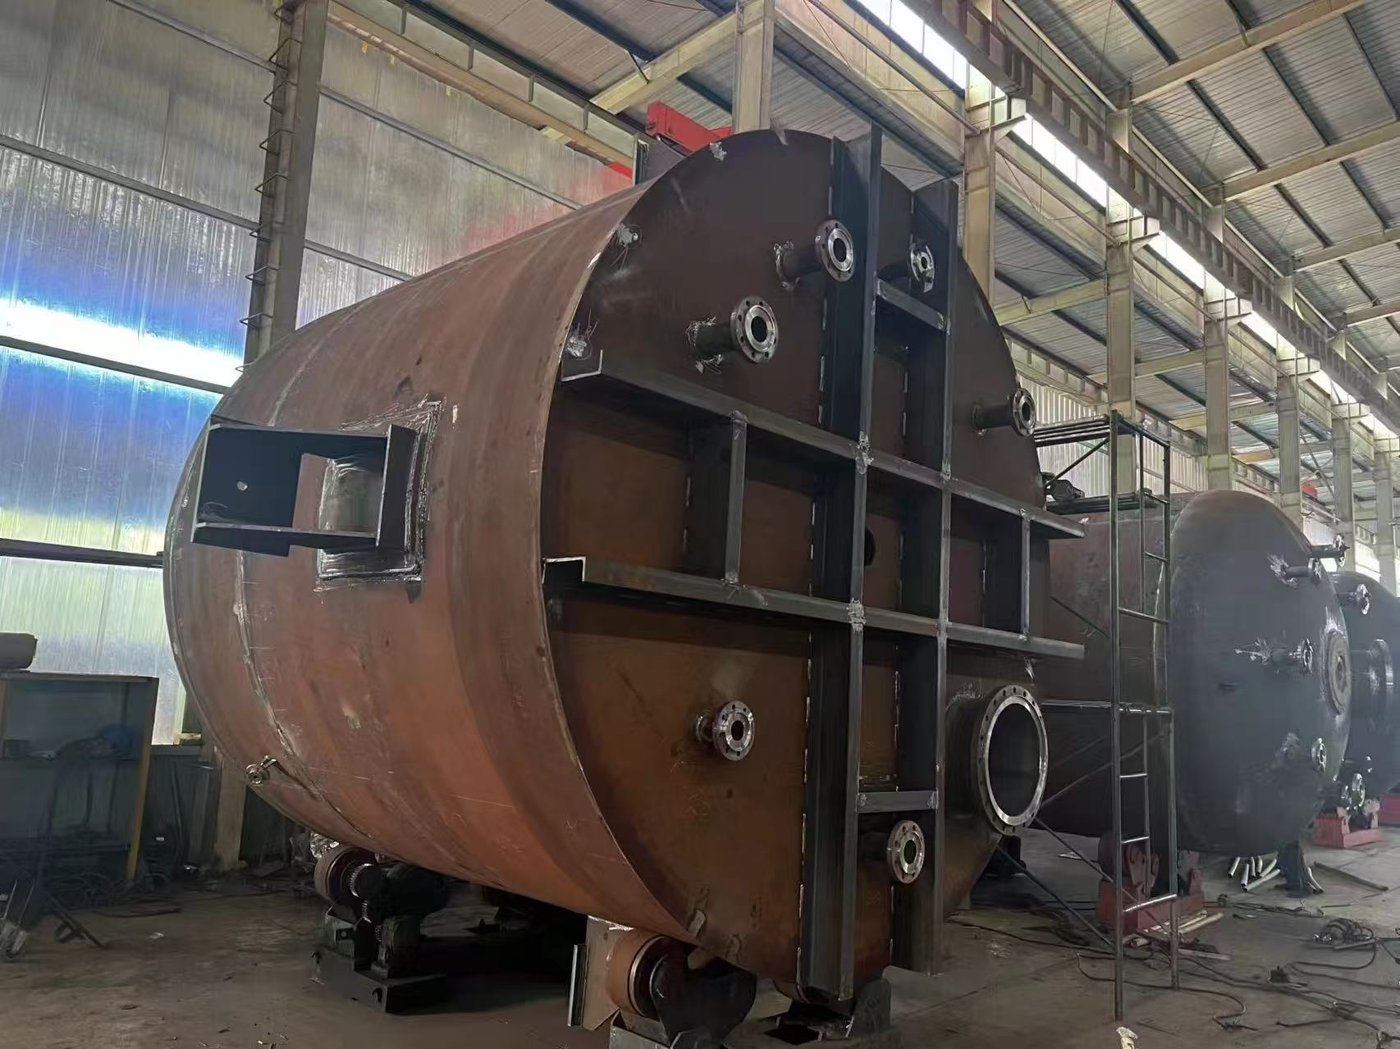
El revestimiento de vidrio de un reactor chino suele tener un espesor de 0,8–1,0 mm para servicio estándar con ácidos y de 1,5–2,0 mm cuando en el servicio hay sólidos o ciclos térmicos repetidos; se mide en mm en el recipiente terminado y se registra junto al resultado de la prueba de alta tensión en kV. La cifra que importa es la lectura mínima en el cuerpo y el fondo, no la media, y debe figurar en la hoja de confirmación de especificaciones que apruebas antes de que empiece la fabricación.
1. El espesor es una decisión de diseño, no una nota de calidad
Todo recipiente con revestimiento de vidrio sale del taller tras haber superado una prueba de alta tensión en kV, y ese certificado indica que la capa es continua. No indica que la capa sea lo bastante gruesa para tu servicio. El espesor es un número aparte, leído en mm, y es el que decide cuánto dura el revestimiento una vez que el recipiente está instalado en tu planta.
El vidrio se cuece sobre el acero como una capa vítrea. Una capa más gruesa soporta un gradiente de temperatura más pronunciado en su propia sección cuando el recipiente sufre un choque térmico; una capa más fina tiene menos material que ceder a la abrasión y al impacto. No hay una cifra correcta única, solo una cifra que encaje con lo que le pides al recipiente.
2. Los cuatro espesores y dónde corresponde cada uno
0,8 mm — servicio limpio, recipientes pequeños, prioridad a la transferencia de calor
Disolventes orgánicos limpios, ácidos inorgánicos diluidos, sin sólidos en suspensión, sin vapor in situ repetido. Menos vidrio entre la camisa y el proceso significa una transferencia de calor ligeramente mejor, y en un recipiente pequeño esa diferencia es medible. La contrapartida es la reserva: con 0,8 mm hay muy poco material que perder antes de que un poro llegue al acero.
1,0 mm — el valor por defecto para servicio general con ácidos
Para la mayoría de recipientes de entre 50 y 30.000 L que manejan ácidos inorgánicos y orgánicos, disolventes orgánicos y bases débiles a distintas concentraciones, un mínimo de 1,0 mm en el cuerpo y el fondo es la especificación sensata. Soporta agitación normal, lavado normal y errores normales del operador sin exigir cuidados especiales.
1,5 mm — sólidos en suspensión y ciclos térmicos
Suspensiones, catalizador cristalino, lodo que se deposita en el fondo y recipientes que sufren transiciones repetidas de caliente a frío. La abrasión es un proceso de desgaste lento y necesita material que desgastar. Si el agitador lanza sólidos contra la pared, no compres 0,8 mm y esperes que salga bien.
2,0 mm — servicio severo, con un coste térmico
Agitación intensa con sólidos duros, medios agresivos pero sin fluoruros, recipientes grandes con mucho contacto con el fondo. Entiende la contrapartida: la misma construcción que resiste la abrasión es más susceptible de agrietarse bajo choque térmico. Nuestra hoja de especificaciones limita el choque por frío a ≤ 110 °C y el choque por calor a ≤ 120 °C, y un revestimiento de 2,0 mm tiene menos margen en esos valores que uno de 1,0 mm.
3. Cómo verificar el espesor con un medidor en planta
Un medidor de espesor de recubrimiento por inducción magnética o por corrientes de Foucault funciona sobre un sustrato de acero y cuesta menos que un día de parada. Los medidores ultrasónicos se usan cuando solo es accesible un lado. Sea cual sea el que uses, calíbralo con una lámina de espesor conocido sobre el mismo acero antes de fiarte de una sola lectura.
- Medir antes de la instalación, sobre una superficie limpia y seca, con el recipiente a temperatura ambiente.
- Tomar lecturas en puntos fijos: los cuatro cuadrantes del cuerpo, el centro del fondo más cuatro puntos en su radio, la cabeza superior y la zona alrededor de la boca de hombre.
- Añadir puntos extra donde la descarga del agitador golpea la pared y donde se depositan los sólidos. Esas son las zonas que fallan primero.
- Mantener la sonda plana sobre superficies curvas. Un medidor levantado en el borde de un fondo abombado lee bajo, y una lectura baja inicia una discusión que nadie necesita.
- Registrar el mínimo, no la media, asociado al número de serie del recipiente. Diez lecturas por metro cuadrado es una regla práctica aceptable para el cuerpo; el plano manda si indica una cuadrícula.
Después, pon ese número junto al registro de la prueba de alta tensión en kV y a la inspección visual a través de la boca de hombre. Tres registros juntos —la cifra en kV, el mínimo en mm y una fotografía de cualquier desconchado o burbuja— son de lo que te preguntarán al quinto año, no del albarán de entrega.
4. Lo que realmente te cuesta un revestimiento fino
El fallo no es una grieta espectacular. Es un poro que llega al acero, ácido que se infiltra detrás del vidrio, corrosión que levanta un trozo de revestimiento de la pared y un lote contaminado dieciocho meses después de la puesta en marcha. Para entonces, el recipiente está fuera de garantía y la reparación es un nuevo revestimiento, no un retoque.
La prueba de alta tensión existe para encontrar esos caminos a través de la capa. Un revestimiento que pasa con el kV especificado sin reserva se ha probado hasta su límite, no por encima de él. Por eso hay que indicar un mínimo en mm y una cifra en kV en la misma línea de la misma hoja.
5. Lo que te cuesta un revestimiento grueso
Primero, dinero. Más capas, más ciclos de cocción, más manipulación entre ellos y una tasa de rechazo mayor en el taller. Eso aparece en el precio y en el plazo de entrega, y aparece tanto si tu servicio lo necesitaba como si no. Segundo, choque térmico: el espesor reduce el margen frente a los límites anteriores de choque por frío a ≤ 110 °C y choque por calor a ≤ 120 °C. Tercero, un revestimiento grueso puede ocultar un defecto, porque una burbuja situada a 1,6 mm bajo la superficie sigue marcando 2,0 mm en el dial.
También hay un argumento honesto a favor de ir más fino. Un revestimiento de 1,0 mm bien adherido sobre acero correctamente preparado supera siempre a uno de 2,0 mm mal adherido, y ninguna lectura de medidor sustituye a la adherencia.
6. Qué escribir en la hoja de confirmación de especificaciones
Indica un espesor mínimo en mm y especifica dónde se aplica: cuerpo, fondo, cabeza superior, boquillas. Indica la prueba de alta tensión en kV en la misma línea. Indica los puntos de medición y exige que las lecturas se entreguen asociadas al número de serie del recipiente.
Confirma en la misma revisión los medios frente a los límites del revestimiento: no apto para ácido fluorhídrico ni medios con fluoruros, no apto para ácido fosfórico a concentración ≥ 30 % por encima de 180 °C, no apto para álcalis fuertes por encima de pH 12 a 100 °C. El espesor no te compra una química para la que el revestimiento nunca se vendió.
7. Conclusión
Especifica un mínimo de 1,0 mm en el cuerpo y el fondo para servicio estándar con ácidos, 1,5–2,0 mm cuando en el servicio haya sólidos o ciclos térmicos, y 0,8 mm solo cuando la transferencia de calor supere claramente al desgaste. Pon el espesor, la cifra en kV y los puntos de medición en la hoja que firmas, y luego verifica la lectura mínima con un medidor calibrado antes de conectar las tuberías al recipiente. Si tu plano no dice nada sobre alguno de los tres, pregunta: para eso está la hoja de confirmación de especificaciones.