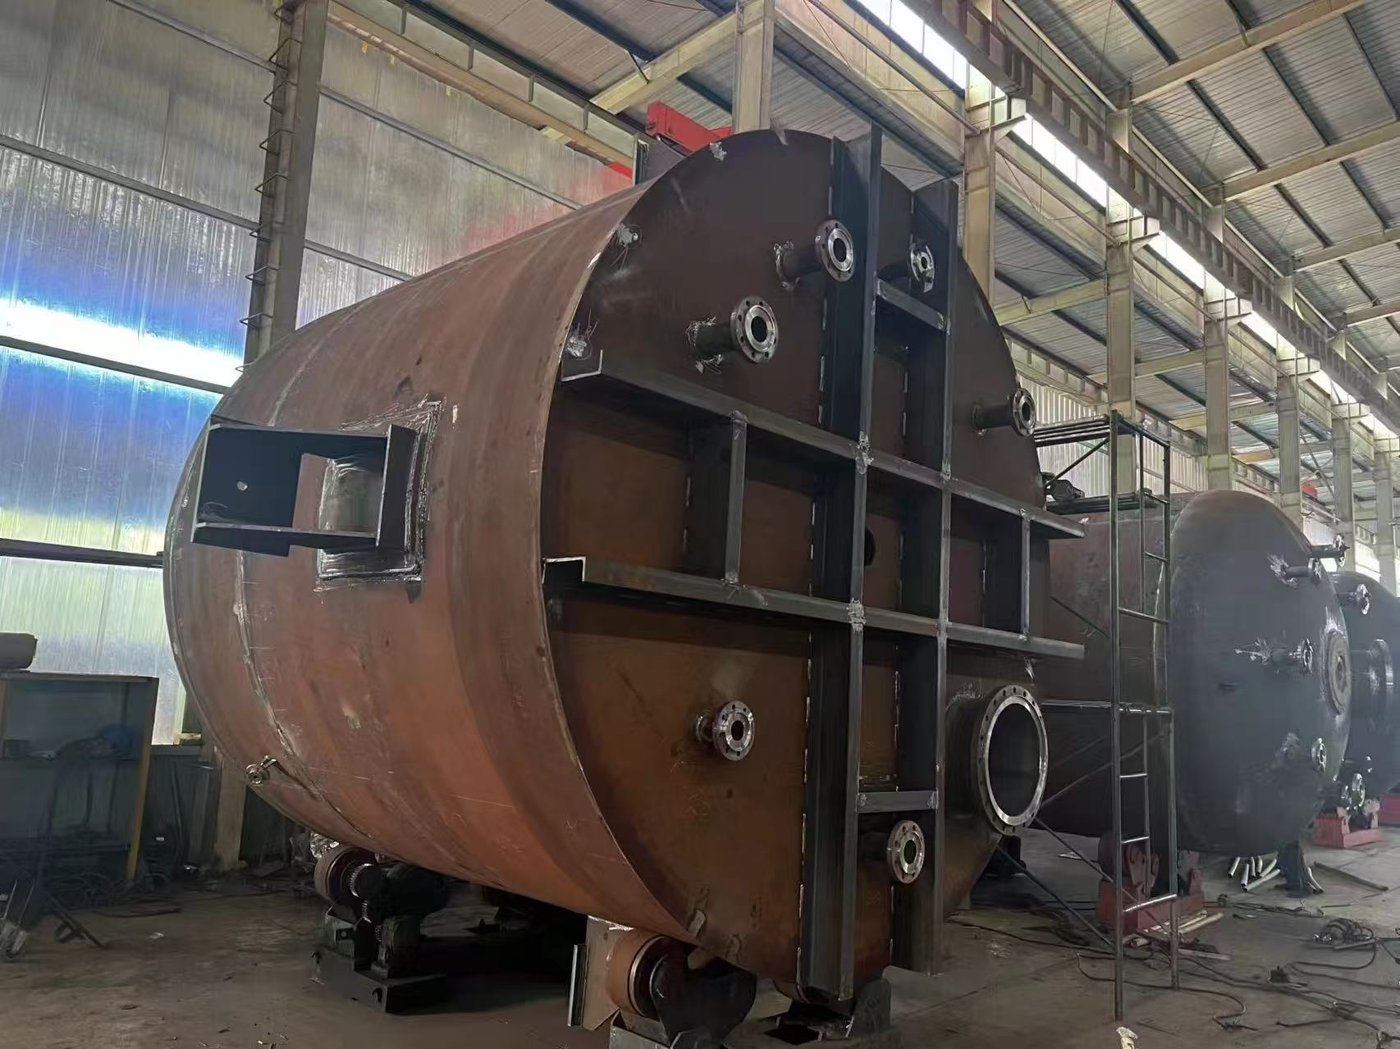
Стеклянная эмаль на китайском реакторе обычно имеет толщину 0,8–1,0 mm для стандартных кислотных сред и 1,5–2,0 mm там, где в процессе есть твёрдые частицы или повторяющиеся термоциклы; толщину измеряют в mm на готовом аппарате и записывают рядом с результатом высоковольтного испытания в kV. Ключевой показатель — минимальный замер на обечайке и нижнем днище, а не средний; он должен быть внесён в лист подтверждения спецификации, который вы утверждаете до начала изготовления.
1. Толщина — это проектное решение, а не оценка качества
Каждый аппарат со стеклянной эмалью покидает завод после высоковольтного испытания в kV, и этот сертификат подтверждает сплошность слоя. Он не говорит, что слой достаточно толст для ваших условий. Толщина — отдельное число, измеряемое в mm, и именно оно определяет, сколько покрытие прослужит после установки аппарата на вашем производстве.
Эмаль наносится на сталь и обжигается в виде стекловидного слоя. Более толстый слой при тепловом ударе имеет более резкий градиент температуры по собственному сечению; более тонкий — располагает меньшим запасом материала на истирание и удар. Единого правильного значения нет — есть значение, соответствующее задачам, которые вы ставите перед аппаратом.
2. Четыре толщины и где каждая уместна
0,8 mm — чистые среды, малые аппараты, приоритет теплопередачи
Чистые органические растворители, разбавленные неорганические кислоты, отсутствие взвешенных твёрдых частиц и повторяющейся обработки паром на месте. Меньше эмали между рубашкой и продуктом — чуть лучше теплопередача, и на малом аппарате эта разница измерима. Обратная сторона — малый запас: при 0,8 mm до того, как пора дойдёт до стали, можно потерять совсем немного материала.
1,0 mm — базовый вариант для общих кислотных сред
Для большинства аппаратов объёмом от 50 до 30 000 L, работающих с неорганическими и органическими кислотами, органическими растворителями и слабыми основаниями различной концентрации, разумная спецификация — минимум 1,0 mm на обечайке и нижнем днище. Такое покрытие выдерживает обычное перемешивание, обычную мойку и обычные ошибки оператора, не требуя особого обращения.
1,5 mm — взвешенные твёрдые частицы и термоциклы
Суспензии, кристаллический катализатор, шлам, оседающий на нижнем днище, и аппараты с повторяющимися переходами от горячего к холодному. Абразивный износ — медленный процесс шлифования, и ему нужен материал, который можно истирать. Если мешалка отбрасывает твёрдые частицы на стенку, не покупайте 0,8 mm в надежде на лучшее.
2,0 mm — тяжёлый режим ценой термостойкости
Интенсивное перемешивание с твёрдыми частицами, агрессивные, но не содержащие фторидов среды, крупные аппараты с большой контактной нагрузкой на нижнее днище. Понимайте компромисс: то же исполнение, что противостоит абразивному износу, более склонно к растрескиванию при тепловом ударе. Наш лист спецификации ограничивает холодный удар ≤ 110 °C, а тепловой ≤ 120 °C; у покрытия 2,0 mm запас по этим значениям меньше, чем у 1,0 mm.
3. Как проверить толщину толщиномером на площадке
Магнитный индукционный или вихретоковый толщиномер покрытий работает по стальной подложке и стоит меньше, чем день простоя. Ультразвуковые толщиномеры применяют там, где доступна только одна сторона. В любом случае откалибруйте прибор на образце известной толщины из той же стали, прежде чем доверять хотя бы одному замеру.
- Измеряйте до монтажа, по чистой сухой поверхности, при температуре аппарата, равной температуре окружающей среды.
- Делайте замеры в фиксированных точках: четыре квадранта обечайки, центр нижнего днища плюс четыре точки по его радиусу, верхнее днище и зона вокруг люка-лаза.
- Добавьте дополнительные точки там, где поток от мешалки попадает в стенку, и там, где оседают твёрдые частицы. Именно эти зоны выходят из строя первыми.
- Держите датчик плашмя на криволинейных поверхностях. Если толщиномер приподнят у края эллиптического днища, он показывает заниженное значение, а заниженный замер вызывает ненужный спор.
- Записывайте минимум, а не среднее, с привязкой к серийному номеру аппарата. Десять замеров на m2 — рабочее практическое правило для обечайки; если в чертеже задана сетка, руководствуйтесь чертежом.
Затем поставьте это число рядом с записью о высоковольтном испытании в kV и результатом визуального контроля через люк-лаз. Три записи вместе — значение в kV, минимальная толщина в mm и фотография любого скола или пузыря — это то, о чём вас спросят через пять лет, а не о накладной.
4. Во что на самом деле обходится тонкое покрытие
Отказ выглядит не как эффектная трещина. Это пора, дошедшая до стали, кислота, попавшая под эмаль, коррозия, поднимающая участок покрытия со стенки, и загрязнённая партия через восемнадцать месяцев после пуска. К тому моменту аппарат уже не на гарантии, и ремонт — это переэмалирование, а не местный ремонт.
Высоковольтное испытание нужно, чтобы находить такие пути через слой. Покрытие, прошедшее испытание при заданном kV без запаса, проверено на пределе, а не выше него. Поэтому минимальную толщину в mm и значение в kV указывают в одной строке одного листа.
5. Во что обходится толстое покрытие
Сначала о деньгах. Больше слоёв, больше циклов обжига, больше операций между ними и выше доля брака на заводе. Это отражается в цене и сроке поставки — независимо от того, нужна ли была такая толщина вашим условиям. Во-вторых, тепловой удар: толщина уменьшает запас относительно указанных выше пределов холодного удара ≤ 110 °C и теплового ≤ 120 °C. В-третьих, толстое покрытие может скрывать дефект: пузырь на глубине 1,6 mm под поверхностью всё равно даёт 2,0 mm на индикаторе.
Есть и честный аргумент в пользу меньшей толщины. Хорошо сцепленное покрытие 1,0 mm на правильно подготовленной стали всегда лучше плохо сцепленного 2,0 mm, и никакой замер толщиномером не заменит сцепления.
6. Что указать в листе подтверждения спецификации
Укажите минимальную толщину в mm и зоны, к которым она относится: обечайка, нижнее днище, верхнее днище, штуцеры. В той же строке укажите высоковольтное испытание в kV. Перечислите точки замера и потребуйте передавать результаты с привязкой к серийному номеру аппарата.
В том же документе сверьте среды с ограничениями для покрытия: не подходит для плавиковой кислоты и фторидсодержащих сред, для фосфорной кислоты с концентрацией ≥ 30 % при температуре выше 180 °C и для сильных щелочей при pH выше 12 и температуре 100 °C. Толщина не даёт химической стойкости, на которую покрытие не рассчитано.
7. Главное
Для стандартных кислотных сред задавайте минимум 1,0 mm на обечайке и нижнем днище; 1,5–2,0 mm — когда в режиме есть твёрдые частицы или термоциклы; 0,8 mm — только там, где теплопередача действительно важнее износа. Внесите толщину, значение в kV и точки замера в лист, который вы подписываете, затем проверьте минимальный замер откалиброванным толщиномером до подключения аппарата к трубопроводам. Если чертёж умалчивает хотя бы об одном из этих трёх пунктов, спросите — для этого и нужен лист подтверждения спецификации.